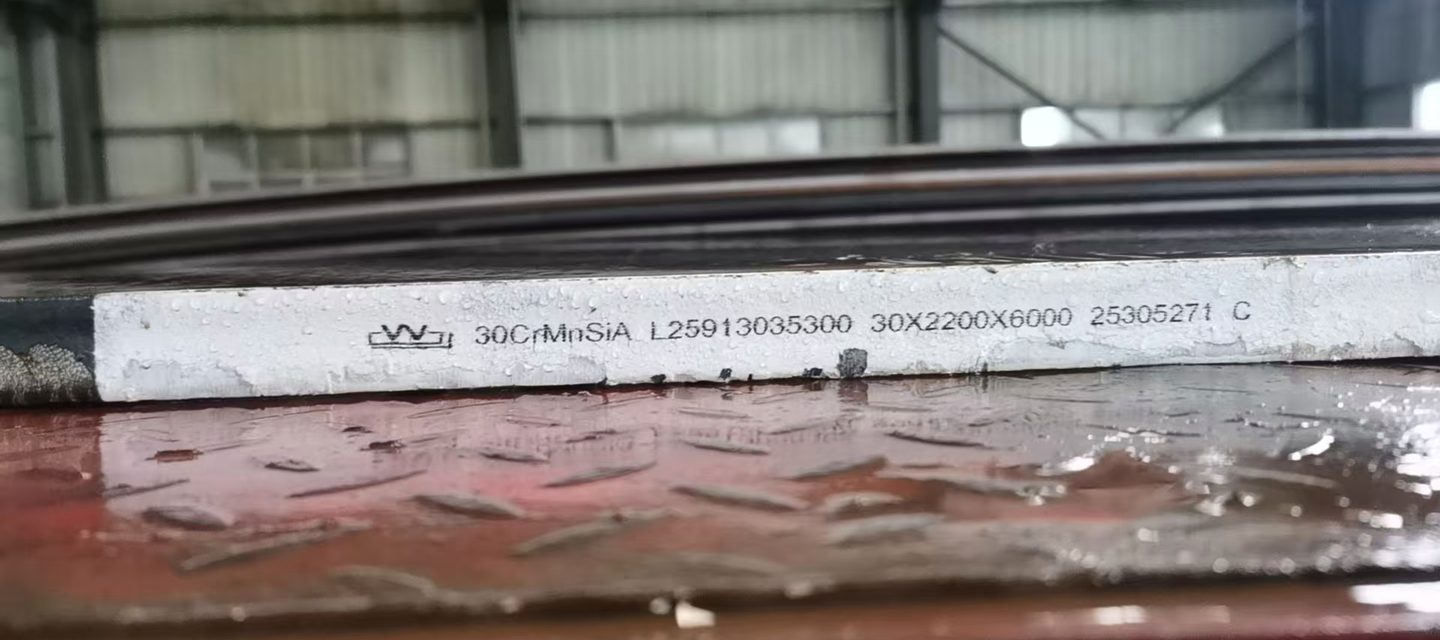
WEAR / 磨损
先判断磨损失效形式
耐磨钢不是“越硬越好”。磨损失效分三类:磨料磨损(矿石、砂石冲刷)、冲击磨损(大块物料砸击)、切削磨损(尖锐物料刮擦)。硬度对抗磨料磨损有效,但过高硬度会降低抗冲击能力,导致开裂。
矿山铲斗、溜槽、破碎机衬板多用 NM400/NM450;受强冲击的部位(铲刃、卸料口)反而要用韧性更好的 NM400 或低合金高强钢;自卸车厢、料仓衬板可用 NM500 追求寿命。判断失效形式,比选硬度值更重要。
GRADES / 牌号
两个系列,两条思路
| 牌号 | 类型 | 硬度/强度 | 主要用途 | 加工提示 |
|---|---|---|---|---|
| NM400 | 耐磨钢板 | ≈400 HBW | 铲斗、溜槽、衬板 | 焊接预热、低氢焊材 |
| NM450 | 耐磨钢板 | ≈450 HBW | 破碎机衬板、料斗 | 限制热输入 |
| NM500 | 耐磨钢板 | ≈500 HBW | 高磨损衬板、车厢 | 避免冷弯、切割预热 |
| Q550D | 调质高强 | 屈服 ≥550 MPa | 结构件、支架 | 焊接工艺评定 |
| Q690D | 调质高强 | 屈服 ≥690 MPa | 起重机臂、重型结构 | 预热 100–150 ℃ |
| Q690E | 调质高强 | 屈服 ≥690 MPa | 低温重型结构 | −40 ℃ 冲击 |
| Q960E | 调质高强 | 屈服 ≥960 MPa | 超高强结构件 | 严格控制热输入 |
表 1 耐磨与高强钢板常用牌号
WELDING / 焊接
耐磨板的焊缝,往往比母材先坏
耐磨板焊接的三个控制点:预热(降低冷却速度,防止马氏体区开裂)、低氢焊材(减少氢致裂纹)、热输入(避免软化与硬化带过宽)。厚板与高硬度板尤其敏感。
切割同样重要:等离子或激光切割的热影响区会形成局部硬化,后续折弯容易开裂;高硬度板应避免小半径冷弯,必要时预热折弯或改为焊接结构。
在盐化工与矿山场景,耐磨件还叠加腐蚀:NM 系列并不耐蚀,湿环境应配合涂层或选用耐蚀材料。
工艺提醒
STOCK / 代表规格
在库耐磨与高强板节选
| 钢号 / Grade | 厚度 mm | 宽度 mm | 长度 mm | 块数 |
|---|---|---|---|---|
| NM400 | 8 | 2000 | 8000 | 46 |
| NM400 | 8 | 2000 | 12000 | 56 |
| NM400 | 10 | 2000 | 12000 | 72 |
| NM400 | 10 | 2200 | 12000 | 48 |
| NM400 | 12 | 2000 | 12000 | 75 |
| NM400 | 14 | 2200 | 12000 | 148 |
| NM500 | 8 | 2000 | 8000 | 34 |
| NM500 | 8 | 2000 | 12000 | 44 |
| NM500 | 8 | 2200 | 12000 | 41 |
| NM500 | 10 | 2000 | 8000 | 47 |
| NM500 | 10 | 2000 | 12000 | 54 |
| NM500 | 10 | 2200 | 12000 | 37 |
| Q690D | 8 | 2500 | 12000 | 33 |
| Q690D | 10 | 2500 | 12000 | 26 |
| Q690D | 12 | 2500 | 12000 | 45 |
| Q690D | 14 | 2500 | 12000 | 28 |
| Q690D | 16 | 2500 | 12000 | 104 |
| Q690D | 20 | 2500 | 12000 | 359 |
| Q550D | 8 | 2500 | 12000 | 48 |
| Q550D | 10 | 2500 | 12000 | 29 |
| Q550D | 12 | 2500 | 12000 | 42 |
| Q550D | 14 | 2500 | 12000 | 42 |
| Q550D | 16 | 2500 | 12000 | 75 |
| Q550D | 18 | 2500 | 12000 | 15 |
| Q960E | 15 | 2500 | 12000 | 12 |
| Q960E | 16 | 2500 | 12000 | 31 |
| Q960E | 20 | 2400 | 11000 | 7 |
| Q960E | 20 | 2500 | 12000 | 29 |
| Q960E | 25 | 2500 | 12000 | 54 |
| Q960E | 28 | 2400 | 11000 | 10 |
表 2 耐磨与高强类在库代表规格(宽度 > 1800 mm、长度 > 6000 mm)
交货状态:NM 系列与 Q550D/Q690D/Q960E 均为调质(QT)交货,硬度与力学性能按协议;切割与焊接前应确认预热要求。
产地:以国内耐磨钢与调质高强板企业为主,炉批与质保书随货,本表不作产地数量统计。
English Summary
Wear plate selection starts from the failure mode — abrasive, impact or cutting wear — rather than from the highest hardness. NM400/NM450 suit buckets, chutes and liners; NM500 suits high-wear liners where impact is moderate. Q550D–Q960E are quenched-and-tempered structural grades measured by yield strength, not hardness, and require preheat and controlled heat input during welding.