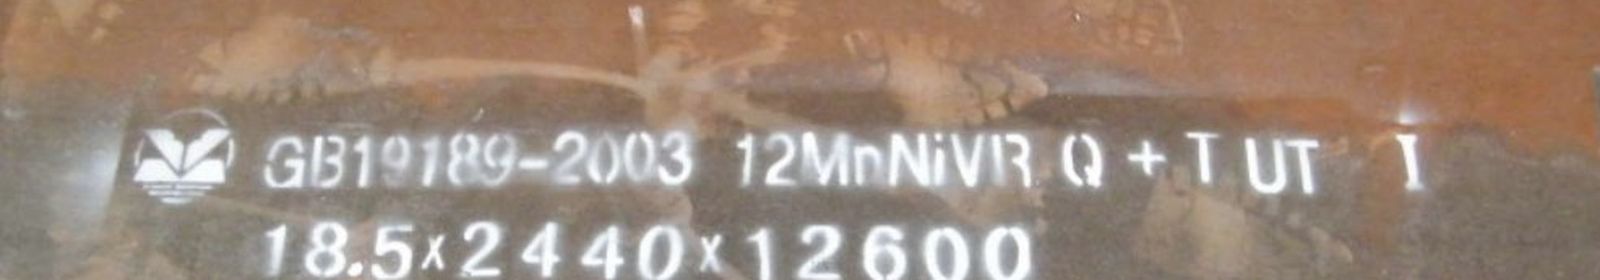
摘要:防弹钢板的性能一半在钢厂、一半在热处理与加工。A-8 的关键是渗碳层深度与压力淬火后的板形,F-3 的关键是整板淬透与回火温度。切割、折弯与焊接都会改变局部组织:切割边会硬化,焊缝热影响区会软化,调质件再次高温加热会整体失强。因此工艺路线必须在订货前确定,而不是到加工现场再补。Half of the performance is made at the steel mill, the other half in heat treatment and fabrication. For A-8 the critical points are case depth and flatness after press quenching; for F-3 they are through-hardening and tempering temperature. Cutting, bending and welding all change local structure, so the process route must be fixed before ordering.
流程 / Route
从钢板到零件的五道工序Five steps from plate to part
渗碳 / 碳氮共渗
A-8 在 910~930 ℃ 渗碳,层深控制 1.5~2.5 mm;也可采用碳氮共渗。
淬火
850~910 ℃ 加热后在压力淬火机上油淬,控制板形与变形。
冷处理
-50~-65 ℃ 保温 2~3 h,促使残余奥氏体转变,稳定硬度。
低温回火
250±10 ℃ 保温 4~6 h,兼顾硬度与韧性。
热处理 / Heat treatment
参数与质量控制Parameters and control
| 工序 / Step | A-8(32CrNi2MoTiA) | F-3(32Mn2Si2MoA) | 控制要点 / Control point |
|---|---|---|---|
| 渗碳 / Carburising | 910~930 ℃,层深 1.5~2.5 mm | 不渗碳 | 层深过深会削弱心部韧性,过浅则表面硬度不足 |
| 淬火 / Quenching | 850~910 ℃,压力淬火,油淬 | 910~930 ℃,保温 ≥2 min/mm,油温 40~120 ℃ | 压力淬火与夹具决定板形;淬火延迟会降低硬度 |
| 冷处理 / Cold treatment | -50~-65 ℃,2~3 h | 一般不要求 | 淬火后至冷处理间隔应受控,避免残余奥氏体稳定化 |
| 回火 / Tempering | 250±10 ℃,4~6 h | 210~250 ℃,3~5 h,空冷或水冷 | 温度偏高会降低硬度,偏低则韧性不足 |
| 检测 / Verification | 渗碳面 535~650 HBW;非渗碳面 400~515 HBW | 445~555 HBW | 按 GB/T 231.1 在规定的检验部位测量 |
注:参数引自公开技术资料;实际工艺曲线应通过工艺评定确定,并在首件与批次抽检中验证。
切割与成形 / Cutting
三种切割方式的选择Three cutting methods
激光切割Laser cutting
适合 4~15 mm 薄板的下料与开孔,热影响区窄;切割面应打磨去除硬化层,避免成为裂纹源。
水刀切割Waterjet
无热影响区,适合已热处理成品件与高硬度表面;切割速度较慢,尺寸精度受磨料与压力影响。
等离子切割Plasma
适合中厚板快速下料;切口热影响区较宽,热输入控制不当会引起边部硬度下降。
焊接与机加 / Welding
热影响区是薄弱环节The heat-affected zone
| 工序 / Process | 做法 / Practice | 注意 / Caution |
|---|---|---|
| 冷弯 / Cold bending | 按内圆角半径选用模具,分道次成形 | 内圆角过小会在外侧产生拉裂,弯后应检查外观与硬度 |
| 校形 / Straightening | 调质成品仅允许 ≤350 ℃ 低温校形 | 严禁重新淬火或高温回火,否则硬度与抗弹性能下降 |
| 焊接 / Welding | 低氢焊材,焊前预热 180~250 ℃,控制层间温度,焊后缓冷 | 热影响区存在软化带,关键拼接部位需做工艺评定 |
| 机加 / Machining | 硬质合金刀具,低进给、充分冷却 | 渗碳层硬度高,刀具磨损快;避免在表面留下尖角缺口 |
| 表面 / Surface | 涂装前喷砂或磷化,按环境选择涂层 | 前处理不得过度磨削,以免减薄渗碳层 |
说明:焊接与热加工参数为工程建议,具体应以工艺评定结果为准;航空承力件通常尽量避免焊接。
工艺顺序建议:先下料粗成形 → 热处理 → 精加工与开孔 → 表面处理。若必须先热处理再切割,应在切割后做去应力与切口打磨,避免边部裂纹。
缺陷 / Defects
常见问题与对策Common defects
| 缺陷 / Defect | 可能原因 / Cause | 对策 / Countermeasure |
|---|---|---|
| 硬度偏低 | 奥氏体化温度不足、淬火延迟、回火温度偏高 | 复核炉温均匀性、淬火转移时间与回火曲线 |
| 渗层过深或过浅 | 渗碳时间与碳势控制不当 | 按层深要求调整时间—碳势组合,首件剖检 |
| 板形超差 | 压力淬火夹具不当、切割释放应力 | 优化夹具与压淬压力,切割后安排去应力 |
| 切割边裂纹 | 热影响区硬化、边部尖角 | 打磨切口、倒角,必要时预热切割 |
| 背面崩落 | 心部韧性不足、硬度梯度过陡 | 复核回火与渗碳层深,必要时调整背衬 |
注:缺陷判定与返修须按标准与工艺文件执行,防弹件一般不允许补焊返修。
追溯 / Traceability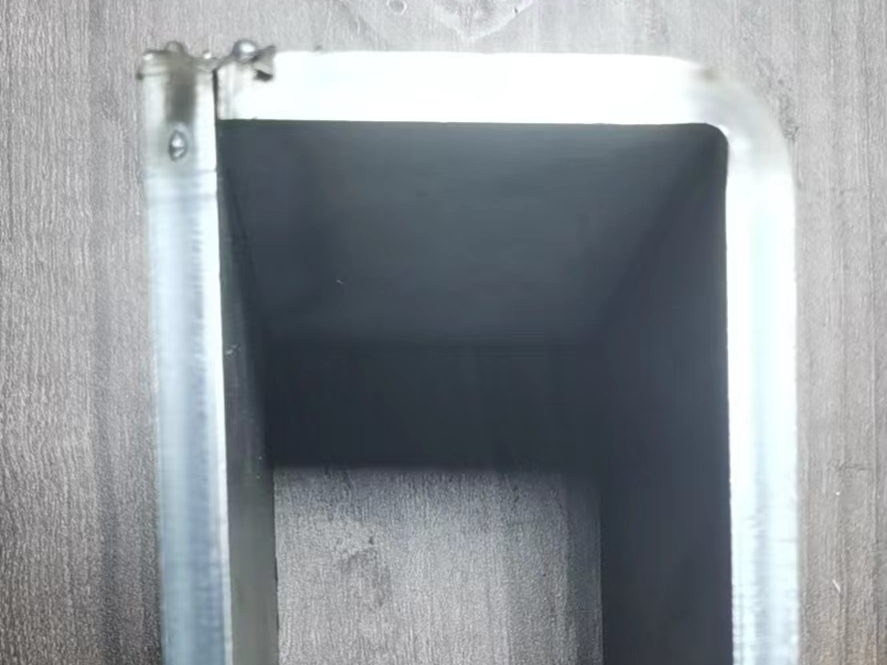
图 1 薄规格钢板冷弯成形件示例。折弯内圆角、切口打磨与去应力是防弹件成形的三个关键点。
检验与记录Inspection and records
- 炉批号追溯:质保书、热处理记录、靶试报告应能对应到同一炉批与同一工艺曲线。
- 超声检测:厚度 ≥6 mm 的钢板按 GB/T 2970 检测,分层缺陷会直接导致抗弹失效。
- 硬度抽检:按 GB/T 231.1 在板面规定位置测量,记录上限与下限读数。
- 标识移植:切割后将牌号、炉批号移植到零件,防止混批。