SA537CL1压力容器用钢 - 标准体系_材料特性_工程应用
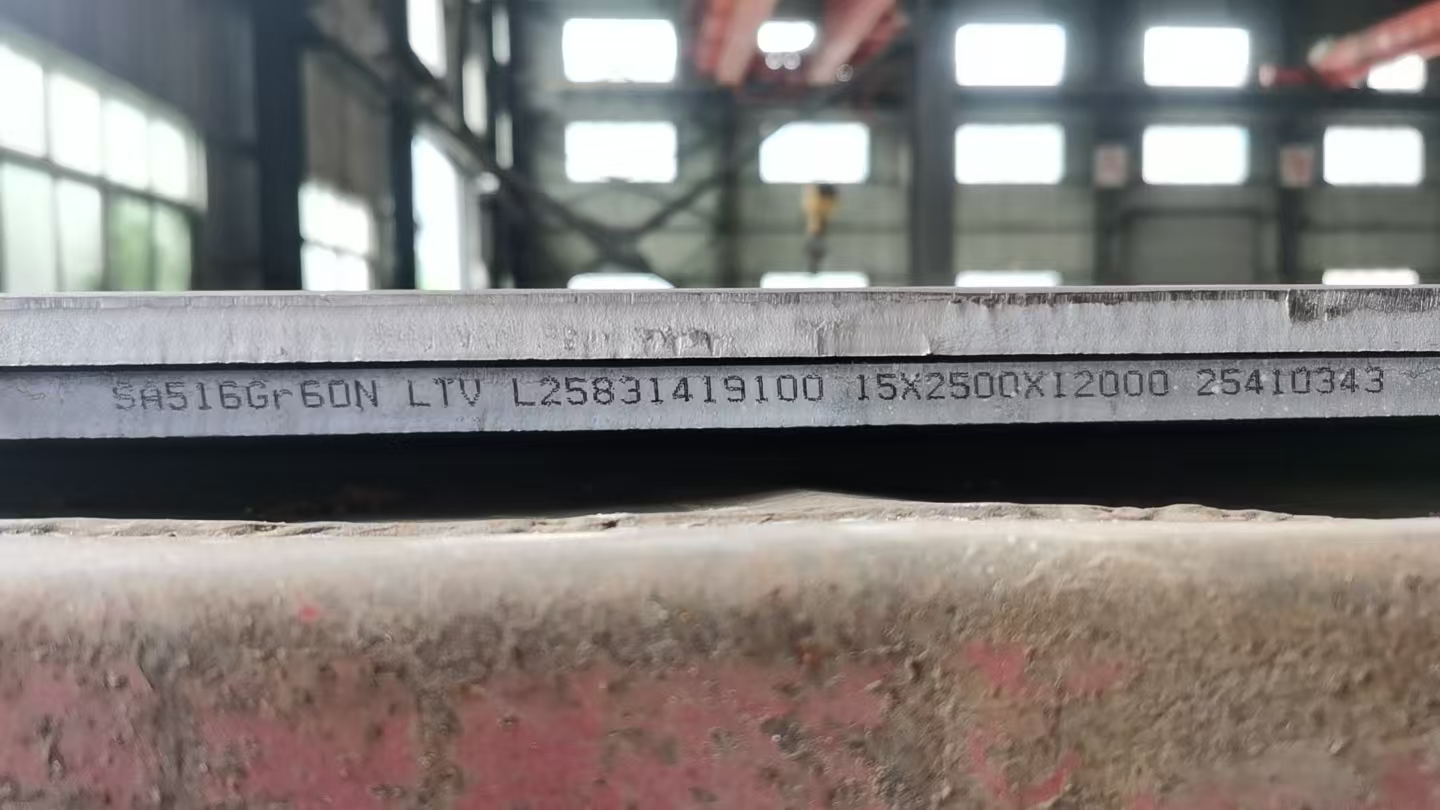
SA537CL1压力容器用钢专业讲解
ASME标准体系 | 材料特性 | 制造工艺 | 工程应用
开篇:工程问题导入
压力容器作为石油化工、核电等领域的核心设备,其材料选择直接关系到设备运行安全。SA537CL1作为美国机械工程师协会(ASME)标准下的核心材料,专为解决强度与韧性双重要求的工程挑战而生。
标准与牌号体系解析
1.1 执行标准
SA537/SA537M-2023标准隶属于ASME锅炉及压力容器规范(BPVC)第Ⅱ卷"材料"篇,是专门针对热处理碳锰硅钢板的技术规范。
2023版预计更新方向:
- 低温韧性指标的进一步细化
- 数字化质量溯源要求的强化
- 环保生产工艺的技术补充
1.2 牌号含义与等级划分
牌号解读:SA(ASME标准标识)+537(标准号)+CL1(等级1)
| 等级 | 热处理工艺 | 抗拉强度(MPa) | 适用温度(℃) |
|---|---|---|---|
| CL1 | 正火 | 415-515 | ≤345 |
| CL2 | 淬火+回火(≥595℃) | 485-620 | ≤425 |
| CL3 | 淬火+回火(≥620℃) | 550-690 | ≤482 |
注:CL1为系列中强度基础等级,具备良好的焊接性和成本优势,是中低压场景的常用材料。
材料核心特性
2.1 化学成分控制
采用低碳设计+合金强化体系,通过电弧炉+LF精炼+VD真空脱气冶炼工艺,实现精准成分控制。
| 元素 | 含量范围(%) |
|---|---|
| C | ≤0.24 |
| Mn | 0.70-1.60 |
| Si | 0.15-0.50 |
| P/S | ≤0.035 |
- 碳含量精准控制在0.10-0.20%
- 夹杂物含量≤0.005%
- 氢含量≤2ppm,有效防止氢致开裂
2.2 关键力学性能
交货状态为正火处理(加热至Ac3以上30-50℃保温后空冷),核心性能指标如下:
| 性能指标 | 要求值 | 测试条件 |
|---|---|---|
| 屈服强度σ | ≥345MPa | 熔炼分析 |
| 抗拉强度σ | 485-620MPa | 熔炼分析 |
| 延伸率δ | ≥22% | 厚度≤50mm试样 |
| 冲击功Akv | ≥20J | -60℃纵向试样 |
| 厚度方向性能 | Z15-Z35级 | 抗层状撕裂 |
说明:不同来源存在性能参数差异,实际应用中应以SA537/SA537M-2023标准及成品质保书为准。
2.3 工艺性能优势
- 焊接性:低碳设计使预热温度仅需80-120℃,焊缝冲击功可达母材的90%以上
- 成形性:延伸率≥22%,可满足封头冲压、筒体卷制等复杂成形工艺
- 抗腐蚀性:适用于含H₂S、CO₂介质环境,腐蚀速率≤0.1mm/年(在pH≥6的工况下)
工程应用与质量控制
3.1 典型应用领域
| 石油化工 | 核电领域 | 环保设备 |
|---|---|---|
| 反应器壳体 | 压力容器封头 | 脱硫塔壳体 |
| 换热器管板 | 蒸汽发生器支撑板 | 废水处理压力罐 |
| 液化气储罐 | 安全壳辅助结构 | 废气净化装置 |
应用案例:某大型石化企业采用SA537CL1制造1000m³液化石油气储罐,设计压力1.77MPa,运行温度-10℃~50℃,经5年服役验证,材料性能无明显衰减。
3.2 质量验收关键节点
- 超声波探伤:符合A20/A20M标准,Ⅰ级合格
- 表面质量:无裂纹、气泡、结疤等缺陷,允许局部焊补
- 力学性能复验:每批钢板取3个拉伸试样、3组冲击试样
- 化学成分分析:熔炼分析+成品分析双重验证
技术趋势与互动问答
4.1 未来发展方向
- 纳米析出强化技术提升强度等级
- 智能化热处理工艺实现性能精准控制
- 与复合材料的复合结构应用探索
4.2 互动讨论
- 如何通过成分微调进一步提升SA537CL1的抗氢致开裂性能?
- 对比GB/T 713-2014中的Q345R,分析SA537CL1在国际项目中的竞争优势?
- SA537/SA537M-2023版可能新增哪些环保要求?对生产企业有何影响?
结语:SA537CL1凭借其平衡的力学性能、优异的工艺性和经济性,在压力容器制造领域占据重要地位。实际应用中需严格遵循最新标准要求,结合具体工况进行材料选择与质量控制,确保设备安全可靠运行。
延伸阅读
挑几篇相关的,接着看: