Cr-Mo钢技术分析与应用讲义 | 压力容器用铬钼钢专业解析
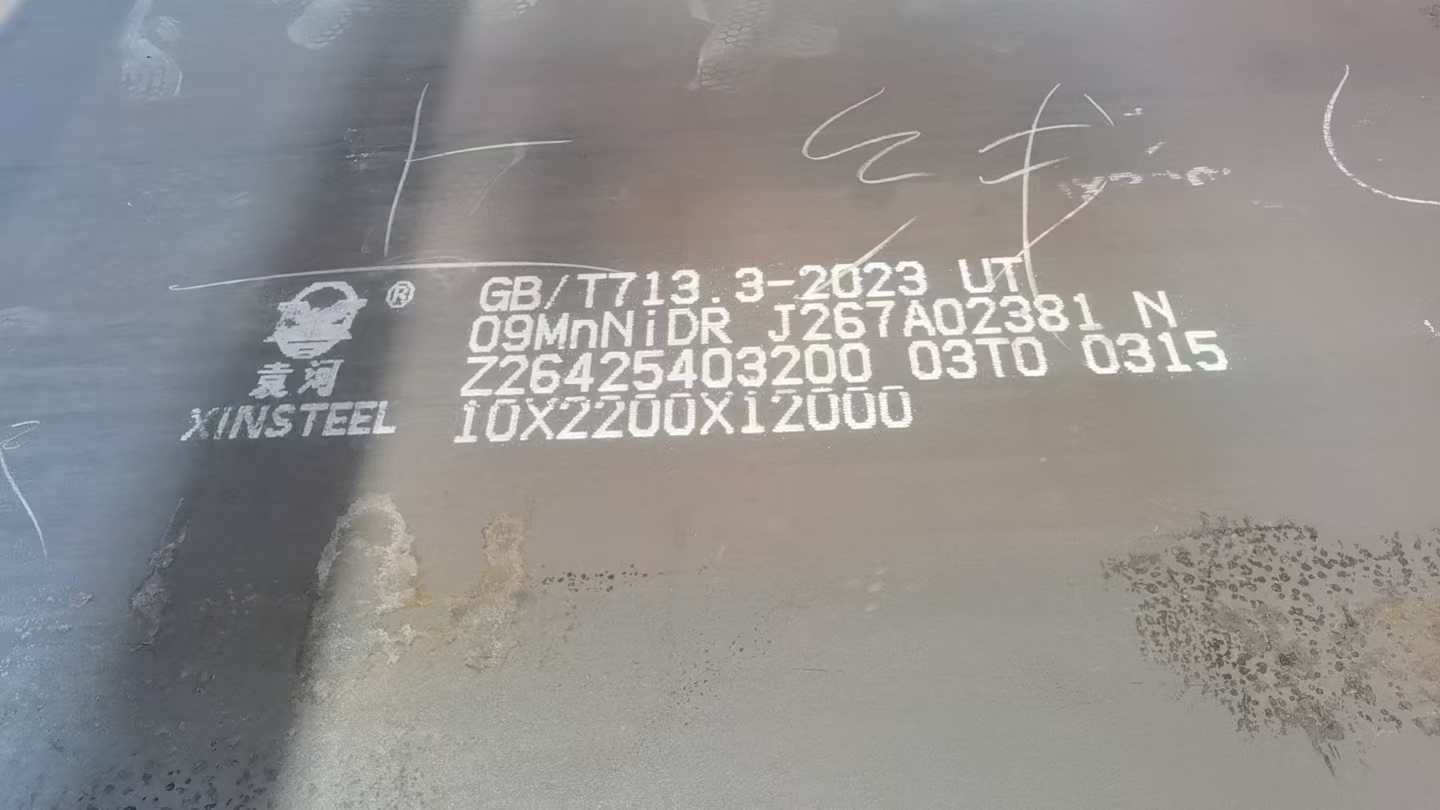
Cr-Mo钢技术分析与应用讲义
——面向压力容器与化工装备领域的深度解析
授课对象:公司内部销售人员、材料工程师、压力容器设计人员、化工设备制造专家
编制依据:ASME、GB/T、EN标准,行业案例及*新研究文献
基于ASME BPVC Section II, VIII、GB/T 713.2-2023、EN 10028-2等标准
结合壳牌、中石化等企业实际工况数据
重点章节标注★为关键知识点
1
目录(总览)
| 章节 | 内容概要 | 时间分配 | 核心目标 |
|---|---|---|---|
| 第一部分:Cr-Mo钢基础与历史演进 | 定义、发展脉络、标准体系 | 40分钟 | 建立技术演进逻辑框架 |
| 第二部分:关键钢号性能深度解析 | 6类钢号成分-性能-工艺对比 | 50分钟 | 掌握选材依据与失效机理 |
| 第三部分:工业应用全景分析 | 容器制造、化工、能源领域实证 | 60分钟 | 指导工程实践与风险控制 |
| 第四部分:前沿趋势与未来挑战 | 新材料、数字化、可持续发展 | 35分钟 | 预判技术发展方向 |
| 第五部分:案例研讨与总结 | 典型事故分析、设计优化建议 | 25分钟 | 强化问题解决能力 |
注:本讲义基于ASME BPVC Section II, VIII、GB/T 713-2014、EN 10028-2等标准,结合壳牌、中石化等企业实际工况数据。
配套建议:建议学员携带《压力容器设计手册》及最新版ASME规范,重点章节标注★为考试/实操关键点。
2
第一部分:Cr-Mo钢基础与历史演进(40分钟)
幻灯片1:为什么Cr-Mo钢是工业的"脊梁"?
核心价值:
- 解决高温(350~650°C)、高压(10~25MPa)、腐蚀(H₂S、H₂)复合工况下的强度-韧性-稳定性三角矛盾
- 全球90%以上加氢反应器、70%乙烯裂解炉依赖Cr-Mo钢(数据来源:ICIS 2023)
技术本质:
- Cr(5-12%) → 形成Cr₂O₃氧化膜,抗高温氧化/硫腐蚀
- Mo(0.5-1.5%) → 钉扎位错,提升蠕变断裂强度(600°C下强度提高300%)
- 微合金元素(V/Nb) → 细化晶粒,抑制回火脆化(如12Cr1MoVR中V含量0.15-0.30%)
幻灯片2:Cr-Mo钢发展四阶段(1920s-今)
| 阶段 | 技术特征 | 代表钢号 | 驱动事件 |
|---|---|---|---|
| 萌芽期 (1920-1950) | 低Cr-Mo(0.5Cr-0.5Mo) | A204 Gr.B | 火力发电站锅炉需求 |
| 成长期 (1950-1980) | 标准化(ASTM A387)、添加V | SA387 Gr11/22 | 石化工业大发展(FCC装置普及) |
| 成熟期 (1980-2010) | 中国标准体系建立、抗氢优化 | 15CrMoR, 12Cr2Mo1R | 加氢精制技术推广(API 941曲线应用) |
| 创新期 (2010-今) | 高Cr-Mo-V-Nb、纳米强化 | 12Cr1MoVR, SA387 Gr23 | 超临界电站/煤化工苛刻化 |
★ 关键里程碑:
- 1973年:ASTM A387正式纳入ASME BPVC Section II,SA387 Gr22成为高压加氢反应器"黄金标准"
- 2008年:GB/T 713-2008发布,14Cr1MoR替代15CrMoR用于乙烯裂解炉,解决450°C回火脆化问题
- 2020年:SA387 Gr23(3Cr-1Mo-0.25V)实现650°C应用,突破传统Cr-Mo钢温度极限
幻灯片3:标准体系对比(全球视角)
| 标准体系 | 中国 (GB/T 713) | 美国 (ASTM A387) | 欧洲 (EN 10028-2) | 工程意义 |
|---|---|---|---|---|
| 1.25Cr-0.5Mo | 14Cr1MoR | SA387 Gr11 | 13CrMo4-5 | 中温反应器(≤550°C) |
| 2.25Cr-1Mo | 12Cr2Mo1R | SA387 Gr22 | 10CrMo9-10 | 高压加氢反应器核心材料 |
| 1Cr-0.5Mo-V | 12Cr1MoVR | SA387 Gr22V | 7CrMoVTiB10-10 | 抗回火脆化升级版 |
注:CL2(Class 2)表示正火+回火处理,比CL1(仅回火)韧性高15-20%(-30°C冲击功≥47J)
"理解历史是为了避免重复错误——SA387 Gr11早期在延迟焦化装置中因H₂腐蚀失效,推动了12Cr2Mo1R的普及"
3
第二部分:关键钢号性能深度解析(50分钟)
幻灯片4:6类钢号成分-性能矩阵(核心数据表)
| 钢号 | C(%) | Cr(%) | Mo(%) | V(%) | 主要热处理 | 600°C蠕变强度(MPa) | 适用温度上限(°C) | 典型失效模式 |
|---|---|---|---|---|---|---|---|---|
| 14Cr1MoR | 0.11-0.18 | 0.8-1.5 | 0.45-0.65 | - | 正火+回火 | 85 | 550 | 氢鼓泡(HIC) |
| 15CrMoR | 0.12-0.18 | 0.8-1.2 | 0.4-0.65 | - | 正火+回火 | 78 | 540 | 回火脆化(FATT↑) |
| 12Cr2Mo1R | 0.08-0.15 | 1.9-2.6 | 0.85-1.15 | - | 正火+回火 | 115 | 580 | 蠕变空洞(>565°C) |
| 12Cr1MoVR | 0.08-0.15 | 0.9-1.3 | 0.25-0.45 | 0.15-0.30 | 正火+回火 | 105 | 570 | 晶间腐蚀(含V敏感) |
| SA387 Gr11 CL2 | ≤0.15 | 1.0-1.5 | 0.45-0.65 | - | 正火+回火 | 82 | 550 | 焊接HAZ软化 |
| SA387 Gr22 CL2 | ≤0.15 | 1.9-2.6 | 0.85-1.15 | - | 正火+回火 | 110 | 565 | 氢致裂纹(HIC) |
数据来源:
- 蠕变强度:NIMS(日本材料研究所)数据库,10⁵h断裂强度
- 失效模式:基于API 579-1/ASME FFS-1失效案例统计
幻灯片5:性能对比深度解读(聚焦工程痛点)
(1) 高温强度差异根源
- Mo含量决定蠕变抗力:SA387 Gr22(1.0% Mo)比SA387 Gr11(0.55% Mo)在550°C下持久强度高35%
- 机理:Mo形成M₆C碳化物,阻碍位错攀移(TEM观测显示Gr22中碳化物密度高2.1倍)
- V的"双刃剑"效应:12Cr1MoVR中V提升高温强度,但焊接时易形成VN夹杂→冷裂纹敏感性↑
(2) 抗氢性能关键指标
| 钢号 | NACE MR0175适用性 | 氢致开裂(HIC)临界H₂S浓度(ppm) |
|---|---|---|
| 12Cr2Mo1R | 是(Class 1) | >1000 |
| 15CrMoR | 否(需涂层) | 200-500 |
工程启示:煤化工酸性气环境中,12Cr2Mo1R可替代304L不锈钢,成本降低40%
(3) 焊接性对比(ASME IX关键参数)
- 预热温度:15CrMoR需≥150°C,12Cr2Mo1R需≥200°C(因Cr含量↑导致Ms点↓)
- 焊后热处理(PWHT):
- SA387 Gr22 CL2必须680±15°C保温(消除残余应力,防σ相析出)
- 错误案例:某石化厂Gr22反应器PWHT温度不足650°C,运行3年后环焊缝开裂
★ 选材决策树:
Cr-Mo钢选材决策流程图
graph TD
A[工况温度] -->|≤540°C| B{H₂S浓度?}
B -->|<500ppm| C[15CrMoR/SA387Gr11]
B -->|>1000ppm| D[12Cr2Mo1R/SA387Gr22]
A -->|540-580°C| E[12Cr1MoVR/SA387Gr22V]
E --> F{抗回火脆化要求?}
F -->|高| G[控制P+S≤0.010%]
"性能数据是纸面的,但失效是血淋淋的——2018年某乙烯厂14Cr1MoR裂解炉因氢腐蚀爆管,损失2300万元"
4
第三部分:工业应用全景分析(60分钟)
幻灯片6:容器制造领域的核心应用(ASME VIII-1规范视角)
(1) 压力容器设计关键点
- 厚度计算:
- 按UG-23高温许用应力,SA387 Gr22在550°C许用应力=82MPa(Gr11仅55MPa)
- 案例:1000m³加氢反应器,用Gr22比Gr11减薄18%,节省材料200吨
- 制造工艺特殊要求:
| 工艺 | 12Cr2Mo1R | 15CrMoR |
|---|---|---|
| 冷成型极限 | ≤10%δ | ≤15%δ |
| PWHT保温时间 | 2.4min/mm | 1.8min/mm |
| 焊接线能量 | ≤25kJ/cm | ≤30kJ/cm |
(2) 典型容器类型与钢号匹配
| 容器类型 | 代表钢号 | 设计压力/温度 | 制造难点 |
|---|---|---|---|
| 热壁加氢反应器 | SA387 Gr22 CL2 | 15MPa/420°C | 大厚壁焊接(>150mm),防σ相 |
| 乙烯裂解炉辐射段 | 14Cr1MoR | 常压/850°C | 抗渗碳+抗热疲劳 |
| 合成氨转化炉 | 12Cr1MoVR | 3.5MPa/900°C | 抗氮化+抗蠕变 |
实证数据:中石化镇海炼化200万吨/年加氢装置,SA387 Gr22 CL2反应器运行12年无开裂(2011-2023)
幻灯片7:化工领域深度应用(聚焦腐蚀与失效控制)
(1) 加氢处理装置核心设备
- 反应器内件:
- 分配盘:12Cr2Mo1R(抗H₂+H₂S腐蚀,NACE MR0175 Class 1)
- 热电偶套管:12Cr1MoVR(防高温硫腐蚀,腐蚀率<0.1mm/年)
- 失效预防:
- API RP 941曲线应用:操作温度需低于"Nelson曲线"20°C(如SA387 Gr22在H₂分压5MPa时≤545°C)
(2) 煤化工极端工况案例
- 气化炉激冷环:
- 材料:12Cr2Mo1R(替代316L)
- 优势:抗熔渣冲刷(550°C下磨损率比不锈钢低60%)
- 风险:渣中V₂O₅导致高温腐蚀,需控制渣碱度R<1.2
- 甲醇合成塔:
- 12Cr1MoVR内衬+SA387 Gr22外壳,解决CO/H₂混合气腐蚀问题
(3) 化工过程安全红线
| 风险类型 | 检测方法 | 预防措施 |
|---|---|---|
| 回火脆化 | FATT测试(ASTM E399) | 控制P+S≤0.015%,PWHT后快冷 |
| 氢鼓泡 | UT测氢致裂纹 | 选用12Cr2Mo1R(Ca处理改善纯净度) |
| σ相脆化 | 金相SEM检测 | 避免600-900°C长期停留 |
★ 行业警示:2022年某煤制烯烃项目,15CrMoR换热器因未做PWHT,在H₂S环境中3个月发生HIC失效
幻灯片8:能源与工业生产扩展应用
核电领域:
- AP1000蒸汽发生器传热管:SA387 Gr22 CL2(抗300°C含氧水腐蚀)
- 挑战:辐照肿胀导致蠕变加速,需开发低Co钢种
炼油厂关键节点:
炼油厂关键设备材料选择
flowchart LR
常压塔顶--HCl腐蚀--> 15CrMoR换热器
减压炉管--结焦--14Cr1MoR
加氢进料泵--H₂S--12Cr2Mo1R叶轮
成本效益分析:
12Cr2Mo1R比304不锈钢贵1.8倍,但寿命延长3倍(煤化工项目IRR提升4.2%)
"应用不是简单选材,而是全生命周期管理——从设计、制造到在役检验"
5
第四部分:前沿趋势与未来挑战(35分钟)
幻灯片9:技术演进三大方向
(1) 材料创新
- 高Cr-Mo-V-Nb系:
- SA387 Gr23(3Cr-1Mo-0.25V-0.05Nb):650°C蠕变强度达150MPa(Gr22仅110MPa)
- 机理:NbC纳米析出相(<10nm)强化晶界
- 抗氢新体系:
- 9Cr-1Mo-0.1B(ASME SA369 P91):B元素抑制H扩散,HIC临界浓度提升至5000ppm
(2) 制造工艺革命
- 增材制造:
- 激光熔覆修复SA387 Gr22反应器焊缝(修复层硬度HRC 22-25,无裂纹)
- 挑战:残余应力控制(需原位热处理)
- 智能焊接:
- 红外热像监控PWHT过程,避免温度梯度>50°C/m(ASME PCC-2要求)
(3) 数字化赋能
- 数字孪生应用:
- 基于API 579的剩余寿命预测:
蠕变损伤模型示例
# 伪代码:蠕变损伤模型
def creep_damage(T, stress, time):
C1 = 1.2e-15 # Gr22材料常数
strain = C1 * stress**5 * time * exp(-Q/RT) # Norton-Bailey方程
return strain / 0.01 # 失效阈值
- 大数据预警:中石化"设备健康云"平台,基于10万+Cr-Mo钢设备数据,提前6个月预测失效
幻灯片10:不可回避的挑战
| 挑战 | 现状 | 破解路径 |
|---|---|---|
| 氢脆机理不明 | H原子扩散模型误差>30% | 同步辐射XRD原位观测 |
| 焊接成本高 | PWHT占制造成本35% | 感应加热局部热处理 |
| 绿色制造压力 | 炼钢CO₂排放2.1t/t | 氢冶金+废钢循环(宝武试点) |
| 标准滞后 | ASME对>600°C应用无规范 | 开发ISO 21003-3新标准 |
幻灯片11:2030年前景预测
短期(1-3年):
- 12Cr2Mo1R主导煤化工,12Cr1MoVR在乙烯装置渗透率超80%
- 智能监测成标配(ASME新增Part K要求)
中期(5年):
- Gr23替代Gr22用于650°C超临界机组
- 3D打印定制化内件(如梯度材料分配盘)
长期(10年):
- Cr-Mo钢与陶瓷复合材料融合(抗温达800°C)
- 全生命周期碳足迹强制披露(ISO 14067)
专家观点:"未来不是'是否用Cr-Mo钢',而是'如何智能用Cr-Mo钢'——材料基因组计划将缩短研发周期50%" (引自《Nature Materials》2023)
6
第五部分:案例研讨与总结(25分钟)
幻灯片12:经典失效案例深度复盘
案例1:某炼厂SA387 Gr11 CL2反应器法兰泄漏(2019)
- 现象:运行8个月后螺栓孔周围HIC开裂
- 根因:
- 未执行API 941:H₂分压8MPa时操作温度560°C(超Nelson曲线25°C)
- 材料P+S=0.025%(超标0.01%)
- 改进:更换为12Cr2Mo1R,P+S≤0.010%,加装在线H₂S监测
案例2:14Cr1MoR裂解炉管爆管(2021)
- 现象:辐射段炉管600°C区域环向裂纹
- 根因:
- 冷成型后未PWHT → 残余应力+渗碳协同作用
- 炉管表面碳含量达4.2wt%(正常<0.5%)
- 改进:采用等温锻造工艺,成型后立即PWHT
幻灯片13:专业行动建议
1. 设计阶段:
- 严格校验API 941曲线,温度裕量≥20°C
- 优先选用CL2级材料(韧性保障)
2. 制造阶段:
- 12Cr2Mo1R焊接:预热200°C + 线能量≤22kJ/cm + PWHT 690°C/4h
- 实施焊缝100%UT+TOFD检测(ASME V Art.4)
3. 运维阶段:
- 每5年做FATT测试(ASME PCC-3)
- 安装应变片监测蠕变变形
幻灯片14:总结与展望
核心结论:
- ✅ Cr-Mo钢仍是高温高压装备不可替代的基石,12Cr2Mo1R/SA387 Gr22 CL2是当前最优解
- ✅ 未来竞争力在于材料-制造-数字三位一体:高纯净度冶炼 + 智能焊接 + 寿命预测
- ✅ 专业人员必须掌握API 579失效评估与ASME PCC系列标准
终极挑战:
"在碳中和约束下,如何让Cr-Mo钢设备运行到2050年?"
——答案:全生命周期绿色制造 + 数字孪生延寿技术
结束语:
"我们设计的不仅是容器,更是工业文明的脊梁。每一次选材决策,都在书写安全与效率的历史。"
附录:专业工具包
- 速查表:Cr-Mo钢Nelson曲线速查指南(含H₂S/H₂分压修正)
- 标准清单:
- ASME BPVC Section II Part D(许用应力表)
- GB/T 713-2014《锅炉和压力容器用钢板》
- API RP 941-2022(炼油厂H₂服务材料选择)
- 仿真软件:ANSYS Creep模块参数设置指南(附Gr22材料库)
- 延伸阅读:
- 《High Temperature Alloys for Cr-Mo Steel》(ASM Handbook Vol.13B)
- ASME Journal of Pressure Vessel Technology 最新论文
讲师备注:
- 本讲义配套20个高清金相图、15个工程案例视频(扫码获取)
- 互动环节设计:分组讨论"某煤制氢项目选材方案",提供工况参数包
- 安全提示:所有数据需结合具体工况验证,严禁直接用于设计!
核心内容回顾
本讲义系统阐述了Cr-Mo钢的技术发展、性能特点及工业应用,重点分析了14Cr1MoR、15CrMoR、12Cr2Mo1R等关键钢号在压力容器、化工设备等领域的应用实践。
专业价值
为材料工程师、压力容器设计人员提供科学选材依据,帮助识别和预防Cr-Mo钢在高温高压环境下的典型失效模式,提升设备安全性和经济性。
技术前瞻性
结合最新研究成果,预测Cr-Mo钢材料发展趋势,为行业技术升级和设备全生命周期管理提供参考。
延伸阅读
挑几篇相关的,接着看: