可加工,不等于可随意加工
A36 的低碳、镇静钢设计带来良好切割、成形与焊接性。但“可焊”不等于“任意厚度、任意拘束、任意环境都免预热”。制造参数应由 WPS/PQR 与项目规范确定。
本页覆盖切割、成形、焊接、螺栓连接、预热与防腐,给出工程检查点,不替代工艺评定。
制造关键词
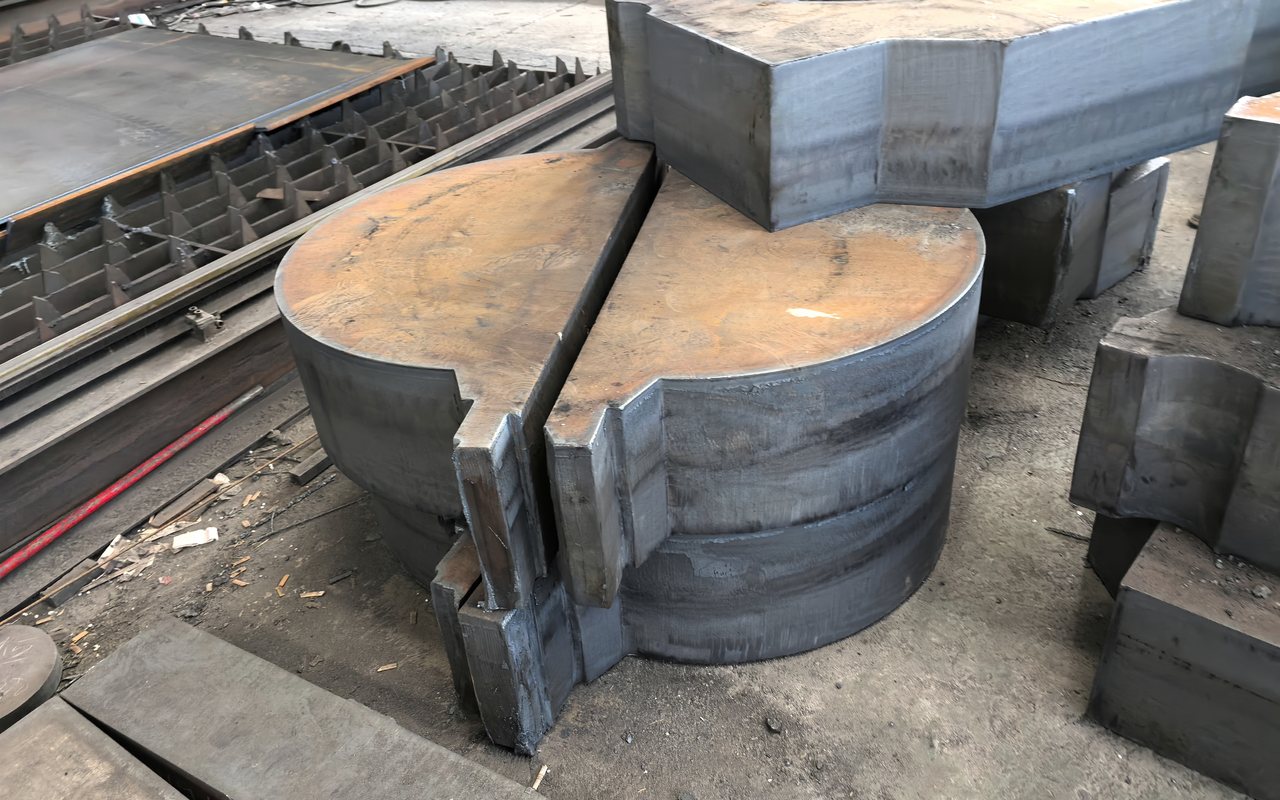
CUTTING / 切割
先定切割方式,再定切割面质量
切割方式影响热影响区、切口质量与后续焊接坡口。
| 切割方式 | 适用场景 | 检查点 | 注意 |
|---|---|---|---|
| 火焰切割 | 中厚板、型材、厚壁件 | 切口垂直度、挂渣、热影响区、尺寸 | 厚板预热与切割速度按工艺;切割面可作坡口面时需检查 |
| 等离子切割 | 中薄板、不锈钢/有色件 | 切口宽度、挂渣、热影响区 | 切割气体与参数按材料;A36 碳钢常用 |
| 激光切割 | 薄板、精细件 | 切口质量、热影响区、尺寸精度 | 厚度受限;切割面氧化层影响涂装 |
| 锯切 | 棒材、型材、管材 | 长度、垂直度、毛刺 | 适合下料;端面加工余量要留 |
| 剪切 | 薄板、窄条 | 剪切边质量、长度、对角线 | 剪切边有冷作硬化;重要坡口面宜加工 |
切割面质量与公差按项目要求;关键坡口面应加工或修磨。切割参数由工艺文件确定。
FORMING / 成形
冷弯与热弯的边界
A36 可冷弯、热弯,但变形量、弯曲半径与温度要控制。
冷弯:适合薄板、型材与一般构件。弯曲半径过小、变形量过大时,可能产生开裂、回弹与冷作硬化。弯曲方向宜与轧制方向协调,重要件应做工艺试验。
热弯:厚板或大变形量可采用热弯。加热温度、保温与冷却按工艺评定;避免过热、过烧与不当冷却造成组织与韧性恶化。A36 标准不规定热加工工艺,工艺由制造方负责。
矫正:火焰矫正与机械矫正要控制温度与变形,不得在关键件上随意局部加热。矫正后是否需要无损检测,按项目要求。
成形检查点
WELDING / 焊接
工艺评定先行
A36 可焊性好,但焊接质量取决于 WPS/PQR、焊材、预热、热输入与检验。
| 方法 | 全称 | 适用 | 要点 |
|---|---|---|---|
| SMAW | Shielded Metal Arc Welding | 现场、厚板、返修 | 焊条烘干、电流、运条;适合手工与复杂位置 |
| GMAW | Gas Metal Arc Welding | 批量、薄中板 | 保护气、送丝、熔滴过渡;注意飞溅与熔深 |
| FCAW | Flux-Cored Arc Welding | 厚板、高效 | 药芯焊丝、保护气;注意渣与氢含量 |
| SAW | Submerged Arc Welding | 长直焊缝、厚板 | 焊剂、热输入、焊道排列;适合自动化 |
| ESW/EGW | Electroslag / Electrogas | 厚板立焊 | 专门工艺评定;热输入大,韧性需验证 |
焊接方法选择按 WPS/PQR 与项目规范。A36 标准不规定焊接工艺,也不规定碳当量上限。
焊材匹配:一般结构可用与母材强度匹配的碳钢焊材;重要节点按 WPS/PQR 与项目规范。扩散氢、保护气、焊剂烘干与层间温度都要控制。
焊接顺序与变形:对称施焊、分段退焊、控制热输入,减少变形与残余应力。厚板与高拘束节点要评估预热、后热与消应力。
检验:外观、尺寸、UT/MT/PT 按项目要求;关键焊缝应有焊接记录、焊工资质与见证。
BOLTING / 螺栓连接
螺栓也是独立标准
A36 是母材;螺栓、螺母、垫圈按 F3125、A307、F1554 等标准。
A307 / F568M
一般螺栓连接;强度较低,适合一般结构。按项目要求选用 Grade/Class。
F3125 / A325
高强度螺栓;用于高强度螺栓连接。安装扭矩、预拉力与摩擦面处理按规范。
F1554 Gr.36
地脚螺栓;用于设备与结构锚固。埋入深度、灌浆与防腐按设计。
PREHEAT / 预热
厚度、碳当量、拘束度、氢与环境共同决定
下表是工程实践提示,不是 A36 标准强制条款。
| 板厚 / 场景 | 工程提示 | 仍需确认 |
|---|---|---|
| ≤12 mm,低碳当量,低拘束 | 一般可不预热,但需控制氢与层间温度 | WPS/PQR、环境温度、焊材氢含量 |
| 12–25 mm,常规结构 | 通常建议预热 50–100 ℃;具体按 WPS | 碳当量、拘束度、热输入 |
| 25–50 mm,厚板/高拘束 | 建议预热 100–150 ℃;必要时后热 | WPS/PQR、层间温度、消应力 |
| >50 mm 或高碳当量 | 预热温度应提高;需专门评定 | 厚度、CE、扩散氢、节点拘束 |
| 低温环境(<5 ℃) | 预热与保温要求提高;避免急冷 | 环境温度、风速、焊材与工艺 |
预热是焊接工艺的一部分,不是材料牌号的固定属性。表中数值仅作工程提示,实际以 WPS/PQR 与项目规范为准。
COATING / 防腐
表面处理决定涂层寿命
A36 的防腐不是“刷一层漆”,而是表面处理、涂层体系与工况匹配。
表面处理:喷砂/抛丸到 Sa2.5 或项目要求;去除氧化皮、锈、油、盐分与旧涂层。表面粗糙度与清洁度直接影响附着力。
涂层体系:环氧富锌底漆 + 环氧中间漆 + 聚氨酯面漆是常见体系;海洋、化工、埋地等环境要专门设计。镀锌件要注意 Si/P 对 Sandelin 效应的影响。
耐候钢:A36 可指定铜钢(Cu ≥0.20%)改善耐大气腐蚀,但不等于“免维护耐候钢”。耐候设计需要合适的暴露条件与排水构造。