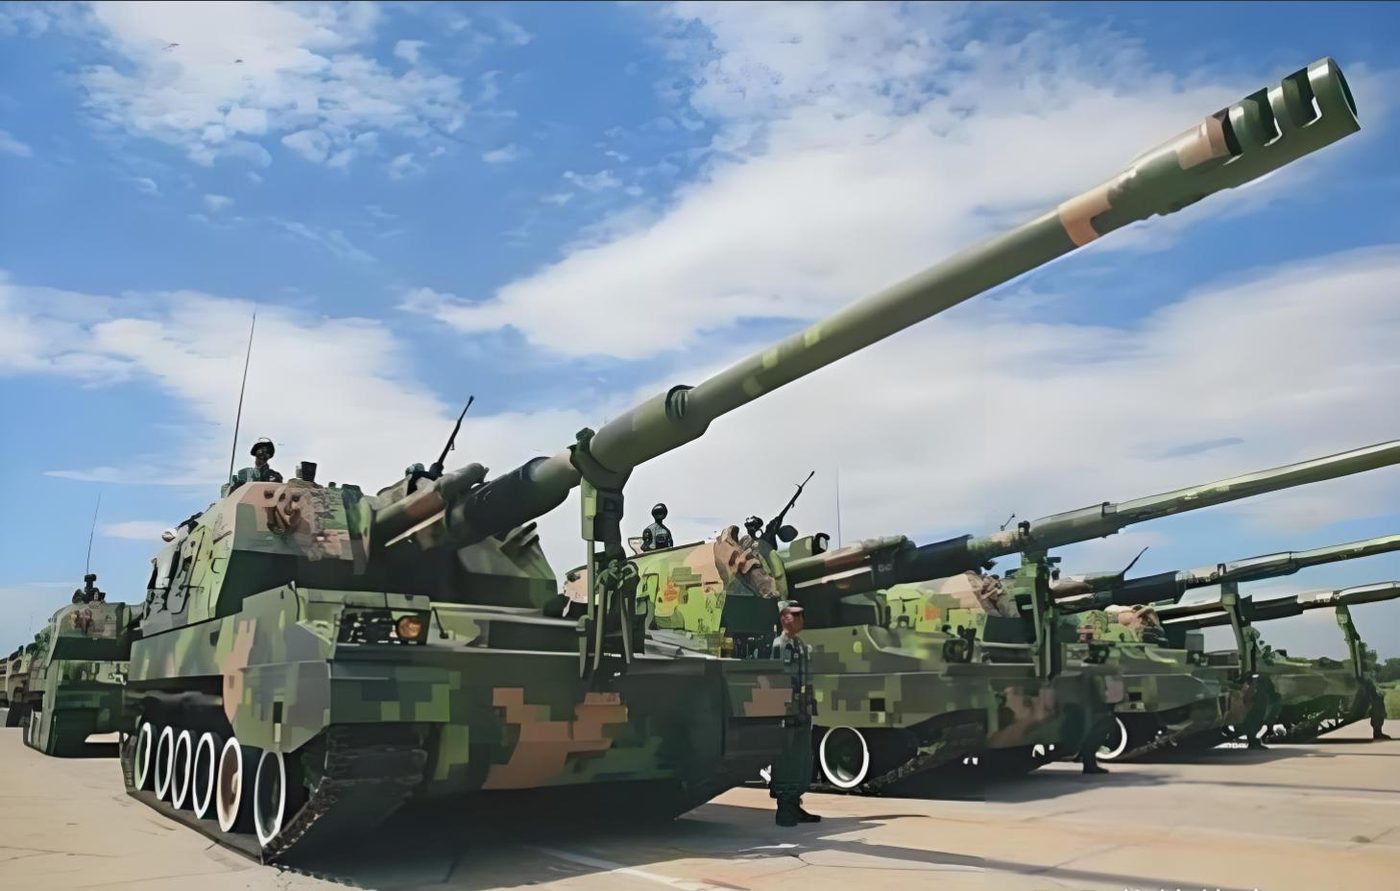
F-2(牌号 32Mn2Si2A)是火炮防弹钢板中较早形成的薄规格牌号,厚度覆盖 4.1~7 mm。它以较高的碳、硅、锰配比,在薄板淬火后获得 415~555 HBS 的中高硬度,用于炮盾、炮口防护板、操作舱侧板与观察窗框等零件。
01 / OVERVIEW材料定位与标准
薄规格防弹钢板的核心矛盾是“硬度足够”与“成形不裂”。F-2 通过提高硅含量增强固溶强化与回火稳定性,配合约 2% 的锰保证淬透性;碳含量 0.29%~0.35%,在薄板淬火后形成高硬度马氏体。
钢板以软化退火状态交货,硬度不超过 255 HBS,便于剪切、激光切割、折弯与机加工;零件成形后再进行淬火加回火,获得最终使用硬度。脱碳层对薄板有效厚度影响显著,标准要求按 GB/T 224 检验。
该牌号碳当量较高,焊接窗口窄。火炮防护件通常以机械连接为主,必须焊接时应采用低氢焊材、预热 150~200 ℃、控制线能量,并在焊后及时回火或保温缓冷。
GJB 3166A-2020 · 《火炮防弹钢板规范》(Specification for artillery bulletproof steel plates)。同一牌号在不同产品形态下可能执行不同标准,订货时应同时注明标准号、牌号、规格与交货状态。
02 / CHEMISTRY化学成分
下表为熔炼分析范围。实际验收还需核对成品分析允许偏差、残余元素与气体含量;对薄板与厚板,取样位置与分析方法也可能不同。
| 元素 | 范围(wt.%) | 名称 | 作用 |
|---|---|---|---|
| C | 0.29~0.35 | 碳 | 保证薄板淬火硬度,过高影响韧性 |
| Si | 1.50~1.90 | 硅 | 固溶强化,提高回火稳定性 |
| Mn | 1.50~1.90 | 锰 | 提高淬透性,减少薄板硬度梯度 |
| P | ≤0.020 | 磷 | 晶界偏聚,降低冲击韧性 |
| S | ≤0.020 | 硫 | 硫化物夹杂影响抗弹一致性 |
| Cu | ≤0.25 | 铜 | 残余元素控制 |
03 / MECHANICAL力学性能
力学性能与热处理制度、取样方向、试样尺寸强相关。下表给出公开资料整理的参考量级,用于方案比较;正式验收以标准规定与质保书实测值为准。
| 状态 | 检验项目 | 要求/参考值 | 说明 |
|---|---|---|---|
| 交货状态(软化退火) | 布氏硬度 | ≤255 HBS | 便于下料与机加工 |
| 淬火 + 回火后 | 布氏硬度 | 415~555 HBS | 按零件与厚度调整 |
| 成品 | 脱碳层 | 按 GB/T 224 检验 | 薄板重点控制项 |
| 成品 | 抗弹性能 | 按 GJB 59.18 检验 | 以穿透、崩落与弹伤形貌评定 |
04 / PROCESS热处理与工艺
这类钢的性能来自“成分 + 组织 + 应力状态”的组合。淬火获得马氏体或贝氏体组织,回火调整强度与韧性;对薄板,还需同时控制脱碳、氧化与板形。
05 / APPLICATIONS典型用途
火炮防盾
炮口附近防盾、大面积平板加折弯加强,要求平面度与硬度均匀。
操作舱防护
侧板、顶板、观察窗框与瞄具护罩,常与骨架组焊。
供弹与液压护罩
弹舱护罩、供弹机构护板、液压管路遮挡件。
薄壁安防件
防护门面板、装甲车厢内衬、防弹屏基板。
06 / SELECTION选材与采购要点
F-2 适用于 4.1~7 mm、以薄壁防护为主的火炮与车辆零件。若需要更厚规格或更均衡的韧性,可选择 616;若需要航空级薄板与更高表面硬度,应评估 A-8 等渗碳体系。薄板件必须控制脱碳层与切割热影响区。
公开资料中的相关企业
以上为公开资料整理,仅用于产业分布参考,不构成合作、供货或背书关系。企业是否生产特定规格,以其公开资质与实际报价为准。
07 / FAQ常见问题
F-2 与 F-3 有什么区别?
薄板为什么强调脱碳层?
08 / ENGLISHEnglish Summary
F-2 (32Mn2Si2A) is a 4.1–7 mm artillery bulletproof steel plate under GJB 3166A-2020. It is supplied in a softened annealed condition (≤255 HBS) for cutting and forming, then quenched and tempered to 415–555 HBS. Applications include gun shields, operating-compartment panels and sight covers. Decarburization control is critical because of the thin gauge, and welding requires qualified low-hydrogen procedures.