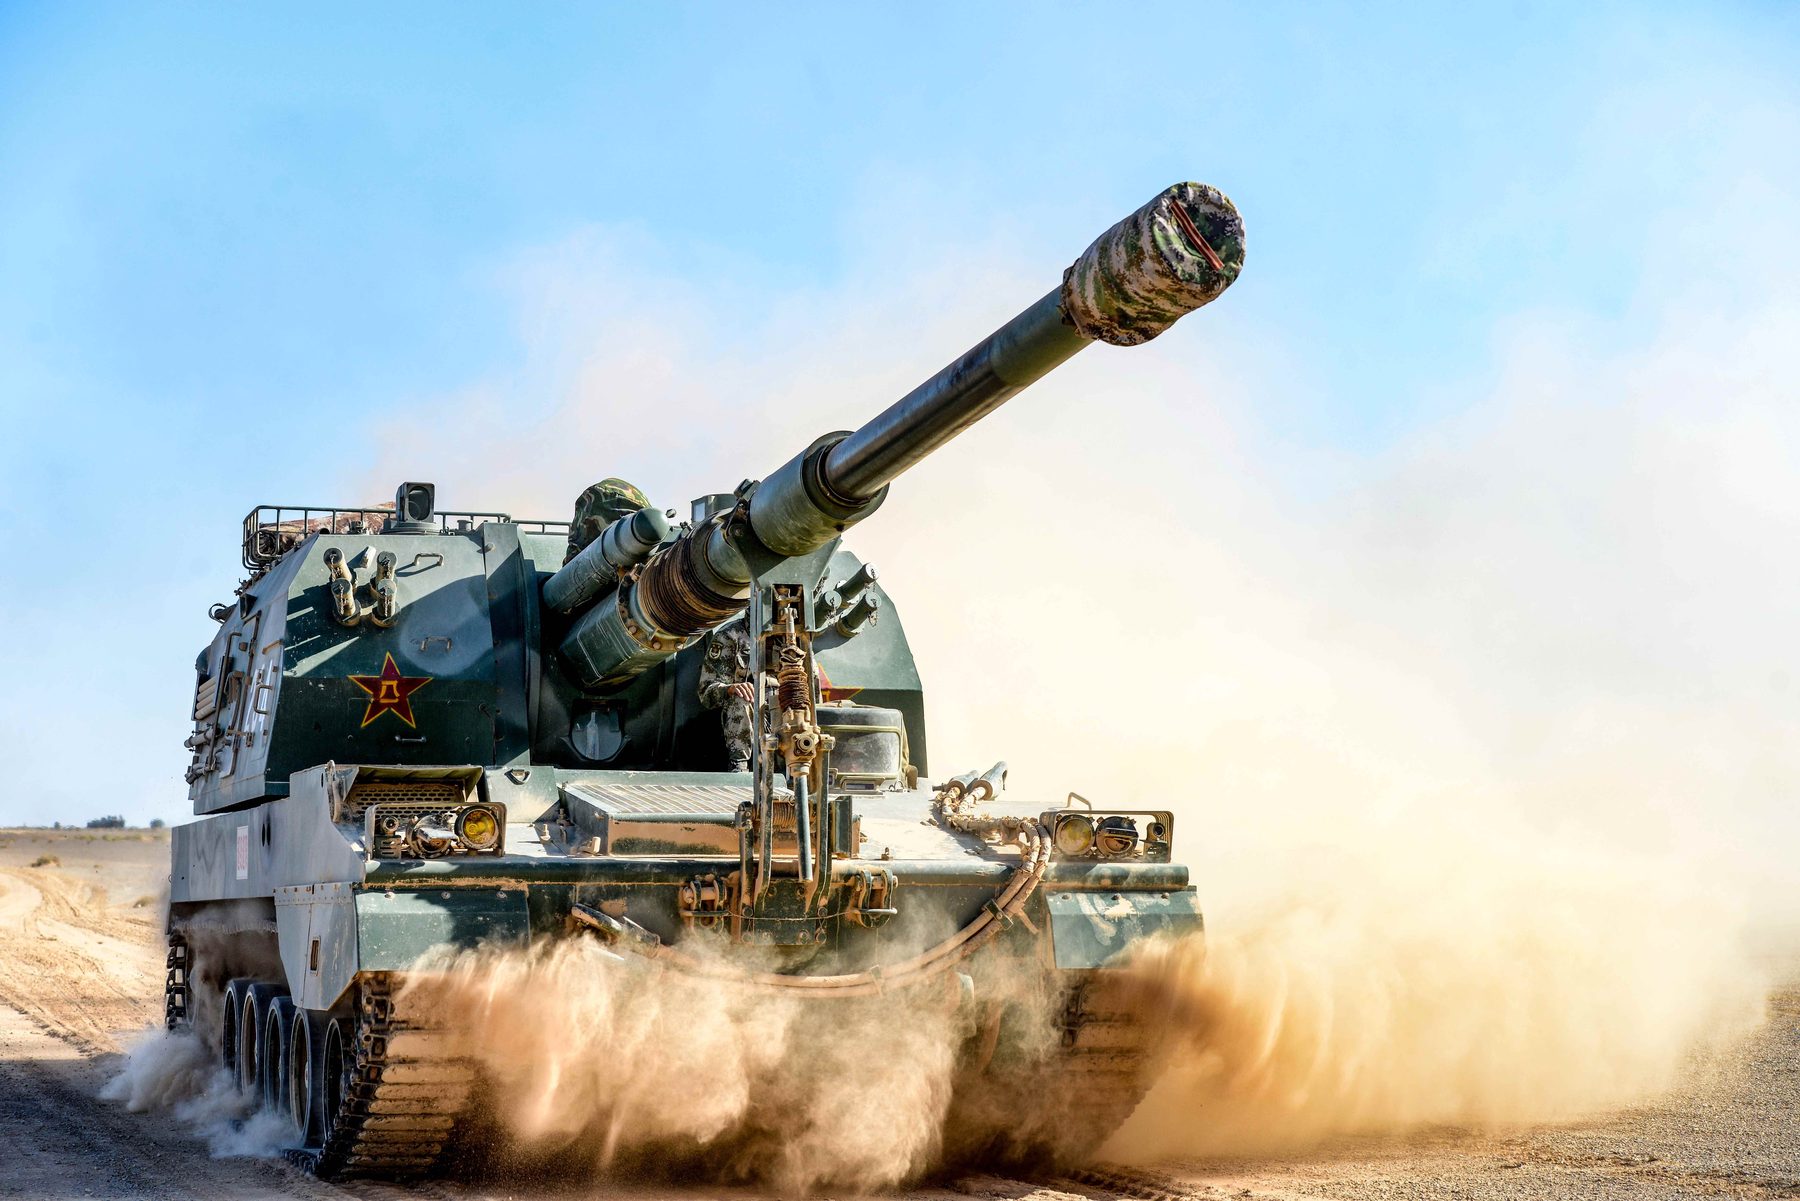
PCrNi3MoVA 是中小口径速射武器身管用镍铬钼钒系调质钢。身管在射击时同时承受膛压、热冲击与烧蚀,材料需要在高强度水平下保持足够的塑性与回火稳定性;该牌号通过镍、铬、钼、钒的复合合金化满足这一组合要求。
01 / OVERVIEW材料定位与标准
镍提高淬透性与韧性,铬与钼提高回火抗力与抗烧蚀能力,钒细化晶粒并改善高温强度。碳含量控制在 0.34%~0.41%,属中碳高合金体系。
标准以规定比例极限(P 级)划分强度级别,常见 P-635 至 P-980 等级,工程上对应不同的膛压与壁厚设计。订货时必须写明强度级别,不能只写牌号。
身管毛坯通常经正火、淬火与回火处理,随后进行深孔加工、膛线加工与内膛镀铬。冶炼应采用电炉或转炉加炉外精炼、真空处理,控制气体含量与非金属夹杂物,减少身管疲劳与烧蚀缺陷。
GJB 3783A-2015 · 《中小口径速射武器身管用钢棒和锻件规范》(Specification for steel bars and forgings for small and medium caliber rapid-fire weapon barrels)。同一牌号在不同产品形态下可能执行不同标准,订货时应同时注明标准号、牌号、规格与交货状态。
02 / CHEMISTRY化学成分
下表为熔炼分析范围。实际验收还需核对成品分析允许偏差、残余元素与气体含量;对薄板与厚板,取样位置与分析方法也可能不同。
| 元素 | 范围(wt.%) | 名称 | 作用 |
|---|---|---|---|
| C | 0.34~0.41 | 碳 | 保证淬硬性与强度,过高降低韧性与热加工性 |
| Si | 0.17~0.37 | 硅 | 脱氧与固溶强化,控制在一定范围 |
| Mn | 0.25~0.50 | 锰 | 改善热加工性与淬透性 |
| Cr | 1.20~1.50 | 铬 | 提高淬透性、回火抗力与抗烧蚀能力 |
| Ni | 3.00~3.25 | 镍 | 提高韧性、淬透性与高温强度 |
| Mo | 0.35~0.45 | 钼 | 抑制回火脆性,提高高温强度 |
| V | 0.10~0.25 | 钒 | 细化晶粒,提高回火稳定性 |
| P | ≤0.020 | 磷 | 晶界偏聚,影响冲击与疲劳 |
| S | ≤0.020 | 硫 | 硫化物夹杂降低横向性能 |
| Cu | ≤0.20 | 铜 | 残余元素控制 |
03 / MECHANICAL力学性能
力学性能与热处理制度、取样方向、试样尺寸强相关。下表给出公开资料整理的参考量级,用于方案比较;正式验收以标准规定与质保书实测值为准。
| 强度级别 | 规定比例极限 Rp0.02 | 参考抗拉强度 | 典型用途 |
|---|---|---|---|
| P-635 | ≥635 MPa | 约 1100~1180 MPa | 中等膛压、较小口径身管 |
| P-735 | ≥735 MPa | 约 1180~1250 MPa | 通用速射武器身管 |
| P-835 | ≥835 MPa | 约 1250~1320 MPa | 较高膛压身管与炮尾 |
| P-980 | ≥980 MPa | 约 1320~1400 MPa | 高膛压、厚壁身管毛坯 |
04 / PROCESS热处理与工艺
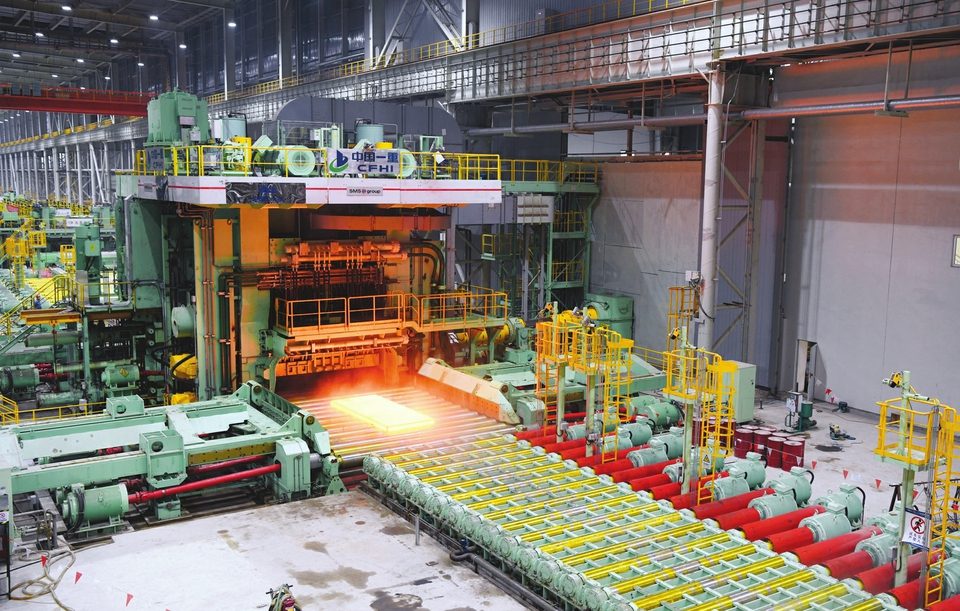
这类钢的性能来自“成分 + 组织 + 应力状态”的组合。淬火获得马氏体或贝氏体组织,回火调整强度与韧性;对薄板,还需同时控制脱碳、氧化与板形。
05 / APPLICATIONS典型用途
速射武器身管
中小口径火炮、机枪与自动炮身管,承受高频热冲击。
炮尾与炮闩
炮尾体、炮闩、闭锁机构,要求高强度与抗疲劳。
高压管件
高压试验管、发射装置承压件,按压力等级选材。
身管毛坯
锻造或轧制管坯,经深孔加工与内膛处理制成成品。
06 / SELECTION选材与采购要点
身管选材的核心是“强度级别 + 壁厚 + 膛压”的匹配。提高强度级别可以减薄壁厚、减轻重量,但会压缩塑性储备与疲劳寿命;应结合内膛温度、烧蚀速率与射击循环进行验证。深孔加工前应确认毛坯的超声检测结果与硬度均匀性。
公开资料中的相关企业
以上为公开资料整理,仅用于产业分布参考,不构成合作、供货或背书关系。企业是否生产特定规格,以其公开资质与实际报价为准。
07 / FAQ常见问题
为什么标准按 P 级而不是抗拉强度订货?
身管钢可以焊接吗?
08 / ENGLISHEnglish Summary
PCrNi3MoVA is a Ni-Cr-Mo-V quenched and tempered steel for small and medium caliber rapid-fire gun barrels, specified in GJB 3783A-2015. It is ordered by proof-stress (P) grades from P-635 to P-980 rather than by tensile strength alone, reflecting the pressure-driven design of gun tubes. Applications include barrels, breech blocks and high-pressure components. Clean steelmaking, vacuum treatment and wall-thickness uniformity are essential.