首页/加工与检验
Fabrication / 加工与检验
加工工艺与质量控制
Cutting, Forming, Welding and Inspection
交货态已是成品热处理状态,加工的目标不是改变性能,而是不破坏性能。
这类钢板在交货态已经是成品热处理状态,加工环节的目标不是“改变性能”,而是“不破坏性能”。切割热输入、折弯半径、焊接预热与层间温度,都会直接反映到抗弹结果上。
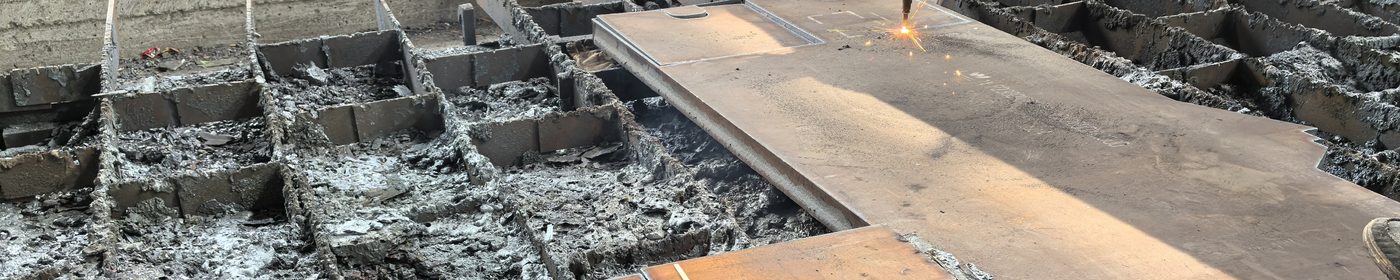
优先激光、等离子或水刀切割,切口窄、热影响区小;火焰切割需预热并留加工余量,切除热影响区后再装配。
折弯内圆角建议不小于 3 倍板厚,沿轧制方向折弯可降低开裂风险;回弹较大,需按试折结果补偿角度。
采用低氢焊材,预热并控制层间温度,焊后缓冷;热影响区会出现软化带,焊缝布置应避开主要受弹面。
钻孔、铣边用硬质合金刀具,低转速、较大进给,避免让刀与加工硬化;孔位距板边应留足余量。
下表为工程上常用的参考区间,用于编制工艺方案与询价;正式生产前必须做焊接工艺评定与首件验证。
| 工序 | 参考参数 | 控制要点 |
|---|---|---|
| 激光切割 | 按板厚选功率与气压 | 切口热影响区窄,适合净尺寸下料;切割面不挂渣 |
| 等离子切割 | 按板厚选电流与速度 | 切口垂直度好,需去除切口硬化层后再折弯 |
| 水刀切割 | 加磨料,低速进给 | 无热影响区,适合已热处理态的精下料 |
| 折弯 | 内圆角 R ≥ 3t | 折弯线避开板边与夹杂密集区,分道次成形 |
| 焊前预热 | 150–200 ℃(按评定) | 厚板与拘束接头取上限,测温点距焊缝 50 mm 内 |
| 层间温度 | ≤ 250 ℃ | 防止热影响区过宽与软化带扩大 |
| 焊后处理 | 缓冷或保温 1–2 h | 降低冷裂纹风险;不得用火焰直接矫正受弹面 |
| 局部校形 | ≤ 400 ℃ | 超过回火温度会引起局部软化,影响抗弹 |
关于焊接:碳当量约 0.48–0.53,属难焊区间。预热温度、焊材氢含量、热输入与道间温度四项应同时控制,并通过焊接工艺评定验证热影响区硬度与冷裂纹倾向。仅提高预热温度而不同时控制热输入,效果有限。
| 检验项目Item | 方法Method | 时机Stage | 关注点Focus |
|---|---|---|---|
| 化学成分 | GB/T 223 系列 | 熔炼分析 | 碳、硅、锰在中限;磷硫尽量低 |
| 布氏硬度 | GB/T 231.1,HBS10/300 | 热处理后逐张或按批 | 硬度区间与压痕直径同时合格 |
| 断口 | 按标准规定取样打断 | 交货前 | 无白点、夹杂、过烧与层状偏析 |
| 超声检测 | GB/T 2970 或合同级别 | 交货前 | 分层、夹渣等面积型缺陷 |
| 尺寸与外形 | 卡尺、超声测厚、平台 | 下料与成品 | 厚度偏差、平面度、切口质量 |
| 抗弹靶试 | 规定弹种与射距 | 首件或按批 | 穿透、背凸、崩落碎片 |
涂装前喷砂至规定清洁度与粗糙度,高硬度表面机械打磨难以形成有效锚固,附着力会明显下降。
按舱室环境选择环氧或聚氨酯体系;长期浸水部位与大气暴露部位应分别配套,避免整船一刀切。
垫木堆放、避免板面划伤与边部磕碰;薄板吊运使用专用吊具,防止弯曲变形影响装配精度。
把防弹钢板当普通高强钢来焊,是现场质量问题的主要来源:不预热直接焊、焊后急冷、用火焰反复矫正,都会让热影响区软化或开裂。装配前先确认工艺评定覆盖了板厚与接头形式,比事后补焊更省成本。