宝钢热轧热处理钢产品手册 - BST系列/BP系列/容器钢/磁轭钢
头部
宝钢热轧热处理钢产品手册
涵盖超高强钢、防护钢、容器钢、磁轭钢等系列,提供全面产品技术参数与应用方案
导航
主体内容
1. BST系列汽车大梁用超高强钢
BST系列超高强焊接大梁钢
产品简介
该系列产品为汽车大梁用超高强钢,具备超高强度、良好低温韧性、可焊接性与冷成形性能,性能稳定均匀,板形及表面质量良好,主要用于专用车焊接大梁、超高强型材等生产。宝钢开发了抗拉强度900MPa和1000MPa级别的BST系列产品。
牌号及可供规格范围
| 牌号(Grade) | 成品厚度(mm) | 成品宽度(mm) | 成品长度(mm) | 交货状态(Delivery) |
|---|---|---|---|---|
| BST900L | 3-12 | 900-2000 | 2000-15000 | Q+T(离线淬火+回火) |
| BST1000L | 4-12 | 900-2000 | 2000-15000 | Q+T(离线淬火+回火) |
超出上述规格范围可与宝钢联系协商。
供货技术条件 - 化学成分(wt%)
| 牌号(Grade) | C ≤ | Si ≤ | Mn ≤ | Cr ≤ | Mo ≤ | P ≤ | S ≤ | Alt ≥ | B ≤ |
|---|---|---|---|---|---|---|---|---|---|
| BST900L | 0.18 | 0.50 | 2.00 | 0.8 | 0.8 | 0.015 | 0.005 | 0.015 | 0.005 |
| BST1000L | 0.20 | 0.50 | 2.00 | 1.0 | 1.0 | 0.015 | 0.005 | 0.015 | 0.005 |
力学性能
| 牌号(Grade) | 厚度(mm) | 拉伸方向 | 屈服强度ReH(MPa)≥ | 抗拉强度Rm(MPa)≥ | 延伸率A(%)≥ | 弯曲内径d(90°) | 冲击温度(℃) | 冲击值Charp(J)≥ |
|---|---|---|---|---|---|---|---|---|
| BST900L | 3-12 | L(纵向) | 850 | 900 | 8 | d=4a(a为钢板公称厚度) | -40 | 27 |
| BST1000L | 3-12 | L(纵向) | 950 | 1000 | 8 | d=6a(a为钢板公称厚度) | -40 | 27 |
注:拉伸试样采用短比例标距(L₀=5.65√S₀);冲击试验采用夏比V型缺口纵向试样,全试样(10×10×55mm)冲击值为标准,1/2或3/4试样值等比例减小,板厚<6mm时不做冲击检测;冲击功为三组试样平均值,允许一个试样值不低于规定值的70%。
应用案例
宝钢为某专用车企业提供“2022款轻量化仓栅半挂车整体解决方案”,新车型采用BST1000L超高强大梁钢及其他高强上装用钢。相较于主流700MPa级别半挂车,该方案在提升安全性能的同时,实现车身减重约10%,单辆车每年可减排二氧化碳23吨以上。
车型各部件用钢:
- 大梁:BST1000L
- 横梁、边梁、立柱等:BST850X
- 底板、侧板:BST800HW
- 侧边框:BST1000X
加工使用技术 - 焊接工艺
预热和层间温度
- BST1000L厚度<8mm:室温(20℃)下焊接,无需预热;
- BST1000L厚度>8mm:焊前预热75℃,层间温度不高于200℃;
- 环境湿度>90%或温度<5℃:最低预热温度增加25℃。
焊接方法和材料
- 焊接方法:可选用气体保护焊(热输入5-12kJ/cm)或埋弧焊(热输入≤20kJ/cm);
- 焊材匹配:可选择稍低强匹配或低强匹配;埋弧焊时,焊材熔敷金属含氢量≤5ml/100g,焊剂需按规定储存及烘焙。
2. BP系列防护钢
BP系列高性能防护钢
产品简介
宝钢依靠自身装备水平和技术力量,研制成功BP系列高性能防护钢,以热轧卷板为基板进行热处理,具备优越抗枪弹性能、强抗破坏性冲击能力,性能均匀稳定,板形及表面质量良好。产品厚度范围2-20mm,适用于运钞车、防护车辆、贵宾车辆、防盗门、银行柜台防护板、保险柜、盾牌、钢盔等场景。
牌号及可供规格范围
| 牌号(Grade) | 布氏硬度典型值(HB) | 可供厚度(mm) | 可供宽度(mm) | 可供长度(mm) |
|---|---|---|---|---|
| BP300(B900FD) | 300 | 2-12 | 850-1800 | 2000-12000 |
| BP440 | 440 | 2-12 | 850-1800 | 2000-12000 |
| BP500/BP500T | 500 | 2-12 | 950-1800 | 2000-12000 |
| BP600 | 600 | 2-12 | 950-1800 | 2000-12000 |
超出上述规格范围可与宝钢联系协商。
供货技术条件 - 化学成分(wt%)
| 牌号(Grade) | C ≤ | Si ≤ | Mn ≤ | P ≤ | S ≤ | Alt ≥ | Cr ≤ | Ni ≤ | B ≤ |
|---|---|---|---|---|---|---|---|---|---|
| BP300(B900FD) | 0.22 | 0.5 | 2.0 | 0.020 | 0.015 | 0.015 | 0.5 | 0.5 | 0.005 |
| BP440 | 0.35 | 1.0 | 1.85 | 0.020 | 0.015 | 0.015 | 1.0 | 0.5 | 0.005 |
| BP500/BP500T | 0.45 | 1.0 | 1.85 | 0.020 | 0.015 | 0.015 | 1.2 | 0.8 | 0.005 |
| BP600 | 0.50 | 1.0 | 1.85 | 0.020 | 0.015 | 0.015 | 1.2 | 0.8 | 0.005 |
注:可添加适量Nb、V、Ti,且Nb+V+Ti≤0.22%。
力学性能
| 牌号(Grade) | 屈服强度ReH(MPa)≥ | 抗拉强度Rm(MPa)≥ | 伸长率A50(%)≥ | 布氏硬度HBW | 90°冷弯弯心直径D(a为钢板厚度) |
|---|---|---|---|---|---|
| BP300(B900FD) | 700 | 900 | 10 | 270-330 | D=3a |
| BP440 | 1100 | 1250 | 8 | 420-480 | D=8a |
| BP500 | 1250 | 1450 | 6 | 470-540 | - |
| BP500T | 1250 | 1450 | 6 | 470-540 | D=8a |
| BP600 | 1450 | 1750 | 6 | 570-640 | - |
注:拉伸及冷弯试验采用横向试样;布氏硬度为三组试验平均值,仅适用于公称厚度≥4mm的钢板。
枪击标准及防护级别
BP系列防护钢参照GA 164-2005、GJB 1694A-2000、GJB 59.18-1988等标准,防护级别覆盖广,用户可按需选择。部分防护认证参数如下:
| 牌号(Grade) | 靶板公称厚度(mm) | 枪/枪弹型号及口径 | 参考标准 | 检验速度(m/s) | 射击距离(m) | 靶板法线角(°) | 有效弹数(发) |
|---|---|---|---|---|---|---|---|
| BP300(B900FD) | 2.85 | 79式7.62mm轻型冲锋枪+51B式7.62mm手枪弹 | GA164 | 490~515 | 5、10、15 | 0 | 3 |
| BP440/BP500 | 6.5 | 53式7.62mm测速工作枪+普通钢芯弹 | GJB59.18 | 820~835 | 100 | 0 | 3 |
| BP500T | 4.2 | 56式7.62mm冲锋枪+56式7.62mm普通弹 | GA164 | 710~735 | 10、15、30 | 0 | 3 |
| BP600 | 5.5 | M16 5.56mm自动步枪+SS109步枪弹 | 参考标准a | 880~920 | 10、20、30 | 0 | 3 |
注:参考标准a指靶试结果评定满足“试验部位不应穿透或出现可透光的明显裂纹”。
加工使用技术
钻铣加工
- 钻孔:推荐使用高速合金钢(HSS-E)或含钴高速合金钢(HSS-Co)钻头;
- 铣削:需夹紧工件,推荐宽矩铣刀,平面铣刀可选硬质合金涂层或陶瓷合金,端面铣刀可选硬质合金或含钴高速合金钢,平面铣切削宽度为铣头直径的75%-80%。
折弯与切割
- 冷弯:需注意回弹影响(强度越高回弹越大),BP500最小折弯半径≥8a,BP440≥5a;
- 切割:推荐激光切割、等离子切割或水射流切割(保证切割边缘防弹性能),不建议剪切下料;刀刃足够硬且设备刚度强时,可采用机械剪切。
焊接
可采用常用焊接方法,推荐使用奥氏体焊接材料或低强度铁素体焊接材料;若焊接接头强度为关键要求,可选用较高强度铁素体焊接材料。
3. 容器及耐热结构用钢
容器及耐热结构用钢
该系列产品具备良好力学性能、可焊接性与加工性能,确保在高压状态下安全可靠使用,分为锅炉容器用钢与耐热结构用钢,主要应用于石油、化工、电站、锅炉等行业。
3.1 锅炉和压力容器用钢
锅炉和压力容器用钢
产品简介
用于发电及蒸汽锅炉、换热器、固定式/移动式压力容器、石化气体球罐或储罐罐体,需同时保证常温强韧性与特定服役环境(内压、高温/低温)下的性能。
牌号对照关系
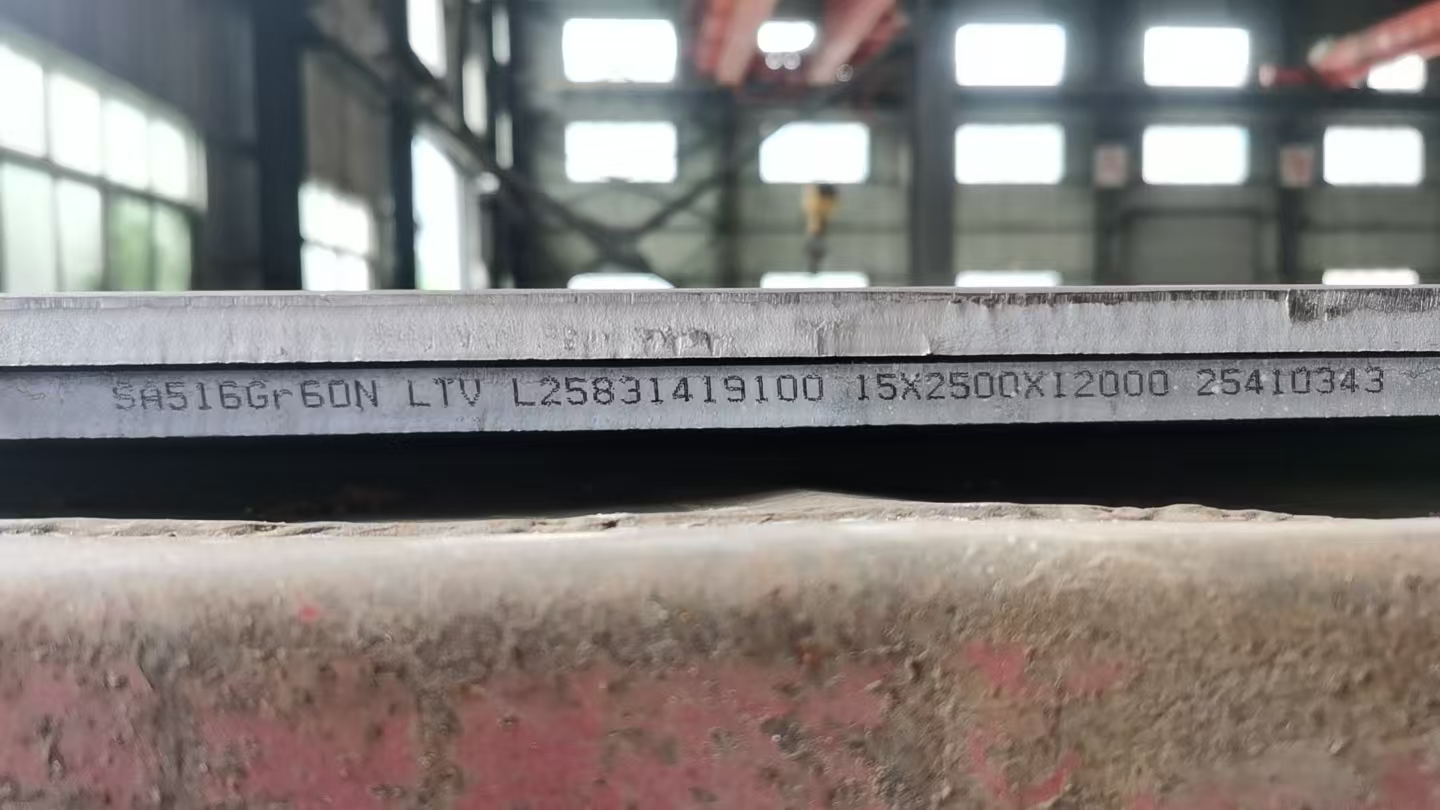
| GB 713/GB3531 | EN10028-2 | ASME SA-516/SA-516M | 备注 |
|---|---|---|---|
| - | P235GH | SA516GR55 | 用于制造锅炉、容器的筒体、封头和设备支撑件 |
| Q245R | P265GH | SA516GR60 | |
| - | P295GH | SA516GR65 | |
| Q345R | P355GH | SA516GR70 | |
| Q370R | P355GH | - | - |
| Q420R | P420NH/NL1/NL2 | - | - |
| 16MnDR | - | - | - |
可供规格范围
| 成品厚度(mm) | 成品宽度(mm) | 成品长度(mm) | 交货状态(Delivery) |
|---|---|---|---|
| 3.0-20.0 | 900-2100 | 2000-15000 | N(正火) |
力学性能
| 牌号(Grade) | 交货状态 | 下屈服强度ReL(MPa)≥ | 抗拉强度Rm(MPa) | 断后伸长率A(%)≥ | 冲击试验温度(℃) | 冲击值KV2(J)≥ | 180°弯曲试验D(a为试样厚度) |
|---|---|---|---|---|---|---|---|
| P235GH | 热轧、控轧或正火 | 235 | 360~480 | 24 | 20 | 40 | D=3a |
| Q245R | 热轧、控轧或正火 | 245 | 400~520 | 25 | 0 | 34 | D=1.5a |
| Q345R | 热轧、控轧或正火 | 345 | 510~640 | 21 | 0 | 41 | D=2a |
| 16MnDR | 正火 | 315 | 490~620 | 21 | -40 | 34 | D=2a |
应用案例
屈服强度370MPa及以上的正火型压力容器用钢,可用于50m³以上LPG汽车罐车、罐式集装箱等大型高参数化移动式压力容器,如丙烷运输半挂车、丙烯运输半挂车等。
3.2 耐热结构用钢
耐热结构用钢
产品简介
具备高强高韧性与中高温蠕变持久性能,适用于100~500℃中温/中高温锅炉设备的承压或结构件,如锅炉管排、水冷壁、省煤器、空气管道等。
牌号对照关系
| GB 713 | EN10028-2 | ASME SA-387/SA-387M | 备注 |
|---|---|---|---|
| - | 16Mo3 | SA204Gr.A | 用于中温和中高温锅炉设备的结构件 |
| 15CrMoR | 13CrMo4-5 | SA 387Gr.12 | |
| 14Cr1MoR | 13CrMoSi5-5 | SA 387Gr11 | |
| 12Cr2Mo1R | 10CrMo9-10 | SA 387Gr22 |
力学性能(示例)
| 牌号(Grade) | 交货状态 | 下屈服强度ReL(MPa)≥ | 抗拉强度Rm(MPa) | 断后伸长率A(%)≥ | 冲击试验温度(℃) | 冲击值KV2(J)≥ | 180°弯曲试验D(a为试样厚度) |
|---|---|---|---|---|---|---|---|
| 16Mo3 | 热轧、控轧或正火 | 275 | 440~590 | 22 | 20 | 31 | D=2a |
| 15CrMoR | 正火+回火 | 295 | 450~590 | 19 | 20 | 47 | D=3a |
| 12Cr1MoVR | 正火+回火 | 245 | 440~590 | 19 | 20 | 47 | D=3a |
应用案例
- 12Cr1MoVR:应用于多台循环流化床锅炉、蒸汽锅炉加热器部件;
- 15CrMoR:用于制造中温压力容器换热器、集管、弯管等,替代普通钢材;
- 耐热钢系列:广泛应用于锅炉管排、水冷壁、省煤器、空气管道等锅炉核心部件。
4. 磁轭钢
磁轭钢
产品简介
磁轭钢用于水轮发电机转子磁轭部分,是水轮发电机的核心部件之一,主要作用为产生转动惯量、挂装磁极,同时作为磁路组成部分。大型水电工程用磁轭钢需具备高强度、高精度与高磁通密度,屈服强度800MPa及以上级别采用热处理工艺生产。
牌号及可供规格范围
牌号命名规则:WDER+屈服强度最低值(如WDER800,屈服强度≥800MPa),其中“WDER”代表“武钢有限热轧磁轭用钢板”。
| 成品厚度(mm) | 成品宽度(mm) | 成品长度(mm) | 交货状态(Delivery) |
|---|---|---|---|
| 3.0-20.0 | 900-2100 | 2000-15000 | Q+T(离线淬火+回火) |
力学性能
| 牌号(Grade) | 下屈服强度ReL(MPa)≥ | 抗拉强度Rm(MPa)≥ | 断后伸长率A(%)≥ | 90°弯曲试验(D=5a) | 磁通密度B50(T)≥ | 磁通密度B100(T)≥ | 磁通密度B200(T)≥ | 磁通密度B300(T)≥ |
|---|---|---|---|---|---|---|---|---|
| WDER800 | 800 | 850 | 10 | 完好 | 1.46 | 1.73 | 1.90 | 1.93 |
| WDER900 | 900 | 950 | 9 | 完好 | 1.46 | 1.73 | 1.90 | 1.93 |
| WDER1000 | 1000 | 1050 | 8 | 完好 | 1.46 | 1.73 | 1.90 | 1.93 |
| WDER1100 | 1100 | 1130 | 7 | 完好 | 1.46 | 1.73 | 1.90 | 1.93 |
应用案例
超高强度磁轭钢计划应用于扎拉、雅鲁藏布江大拐弯等高容量、高转速水电站项目,为大型水轮发电机提供核心结构材料支持。
5. 包装与标识
包装与标识
卷包装
| 图示代码 | 适用范围 | 包装说明 |
|---|---|---|
| 默认空白 | 普通包装的热轧钢带 | 基础卷装,无特殊附加结构 |
| 51/57 | 特殊包装的热轧钢带 | 经供需双方协商,可在钢卷尾部安装夹具 |
| 2 | 特殊包装的热轧钢带 | 经供需双方协商,采用防锈纸包裹 |
卷包装核心组件:锁扣、捆带、护角、夹具、防锈纸(内芯+外周)、外周包板、端部圆护板、内周护板等(具体参照产品图示)。
板包装
| 图示代码 | 适用范围 | 包装说明 |
|---|---|---|
| 默认空白 | 普通包装要求的钢板 | 基础板装,含垫木、捆带、锁扣 |
| 71 | 特殊包装(盒式包装)要求的钢板 | 含垫木/托架、锁扣、钢板、捆带、上盖板、侧护板、防锈纸 |
| 73 | 特殊包装(简易盒式包装)要求的钢板 | 含护角、锁扣、捆带、钢板、防锈纸、塑料薄膜 |
标签
钢卷标签
在钢卷内圈两侧,距带钢边部≥30mm处各贴1张成品标签;特殊用户要求下,可内外圈各贴1张标签。
钢板标签
距钢板长度方向端部200~400mm且紧贴钢板边部粘贴1张成品标签;同时在靠近该标签的1根捆带上,再捆扎1张成品标签。
喷印
| 图示代码 | 适用范围 | 喷印说明 |
|---|---|---|
| 500 | 热处理钢板全版喷印 | 全板每隔3-4米喷印4行标识信息 |
| 600 | 热处理钢板局部喷印 | 仅在钢板角部喷印4行标识信息 |
| 000 | 横切板(无特殊要求) | 按默认标准喷印 |
| 900 | 横切板(不喷印) | 无喷印标识 |
6. 使用技术指南
热处理钢使用技术指南
选材原则
选材需平衡“可加工性”与“使用性能”:
- 加工需求:希望材料强度低、延伸率好,便于切割、冲压、成形;
- 使用需求:希望材料强度高、冲击性能好,能承受苛刻使用条件;
- 核心依据:根据材料力学性能(屈服强度、抗拉强度、延伸率、冲击功)及焊接性能综合判断。
关键力学性能指标说明
- 屈服强度:材料开始产生塑性变形时的应力,屈服前为弹性变形(应力去除后恢复),屈服后产生永久变形;
- 抗拉强度:试样拉断前承受的最大应力,通常对应缩颈阶段应力;
- 伸长率(断后):试样拉断后标距段增加长度与原标距的百分比,值越大成形性能越好;
- 冲击功(韧性):冲击试验中试样折断吸收的功(单位J),反映材料抗冲击负荷能力,通过夏比V型冲击试验测量。
焊接技术核心要求
焊缝布置与接头设计
- 减少焊缝数量与尺寸,焊缝位置便于焊接操作及焊后检测;
- 焊缝避开高应力区,宜对称于构件截面中性轴(尤其动载结构),接头方向宜与应力方向平行;
- 避免焊缝交叉/密集排布,可采用过焊孔或缩短焊缝长度,防止焊缝交汇;
- 合理设计焊接顺序(如对称焊),降低残余应力与变形;
- 坡口间隙≤3mm,角焊缝表面圆滑过渡,转角处连续包角焊,起弧/熄弧点距焊缝端≥50mm,弧坑需填满。
焊接方法与材料选用
- 推荐方法:气体保护焊、手工焊、埋弧焊、激光复合焊,优先选择低氢焊接方法及材料(降低冷裂纹风险);
- 焊材匹配:
- 等强匹配:用于承载焊缝(高应力环境);
- 稍低强/低强匹配:用于联系焊缝(低应力环境);
- 超高强钢、耐磨钢、防护钢:可按需选择稍低强或低强匹配焊材。
- 低氢焊材要求:熔敷金属含氢量≤5ml/100g,焊剂/焊条需按规定储存及烘焙;
- 焊材储存:温度5℃-50℃,相对湿度≤60%,专人管理烘干、发放与回收。
预热与道间温度控制
预热温度需根据钢材化学成分(碳当量)、板厚(拘束状态)、热输入、熔敷金属含氢量综合确定,核心要求:
- 碳当量公式:CEV(%)=C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15,碳当量越高,预热温度越高;
- 板厚越大,预热温度越高;热输入越大,预热温度可降低;
- 非低氢焊材:预热温度比低氢焊材高20℃;
- 恶劣环境(湿度>90%或温度<5℃):预热温度增加25℃;
- 道间温度:不低于预热温度,静载结构≤220℃,动载结构≤200℃。
运输及仓储要求
- 吊装:使用专用吊具,避免仅用钢丝绳(防滑动、压伤、划伤);
- 堆垛:钢卷下铺橡胶板(防压伤),钢板用等高铁垫木(均匀受力,防板形问题);
- 储存:优先室内存放,室外需覆盖雨布;室内监控温湿度,防止“结露”。
开卷与剪切规范
- 开卷:操作人员避开钢卷正面(防钢带弹出),使用带张力系统的开卷机(防表面划伤);
- 切边/分条:选用高硬度圆盘剪,保证断面有明显光亮带与剪切带。
重取样要求
对钢材性能存疑时,可联系宝钢服务人员进行重取样检验:
- 取样位置:钢板/钢带宽度1/4处;卷状产品需避开头部效应区;
- 样品规格:450mm×450mm,表面需标记轧制方向。
底部
延伸阅读
挑几篇相关的,接着看: