工业材料技术要求规范 - 中文版
工业材料技术要求规范
修订记录及技术参数详解(中文版)
修订记录
修订记录(Record of Revisions)
- 版本04(Rev 04):2008年7月18日 - 第1.0至6.0节修订
- 版本05(Rev 05):2011年2月2日 - 新增SA387 Gr 91 Class 2材料,第2.0、3.0、5.0、6.0、9.0、10.0节修订
- 版本06(Rev 06):2014年6月28日 - 第1.0节纳入SA516材料标准,第3.0、5.0节修订
- 版本07(Rev 07):2016年4月27日 - 第1节修订;第3节热处理温度更新;第4-8节修订;第10节按最新IBR要求更新
- 版本08(Rev 08):2017年10月4日 - 第2(b)、2(d)、10(iii)、10(v)节修订;新增第5.0(e)、10(c)、10(d-ix)节
- 版本09(Rev 09):2017年11月21日 - 第5(e)、10(ix)节修订
1.0 材料
1.0 材料(MATERIALS)
| 类别 | ASME标准(以询价或采购订单日期为准,取较早者的最新版本) |
|---|---|
| 碳钢(CS) | SA515 Gr.70、SA516 Gr.70 |
| 合金钢(AS) | SA387 Gr.12 Class 2、Gr.22 Class 2、Gr.91 Class 2 |
| 附加要求 | 以下列出(作为上述材料标准的补充) |
| 尺寸及数量 | 按采购订单(PO)要求 |
2.0 化学成分及工艺
2.0 化学成分及工艺(CHEMICAL COMPOSITION & PROCESS)
- a) 所有钢板均采用全镇静钢(Fully Killed steel)
- b) 锅筒钢板需经真空脱气处理(符合SA20标准第S1条)
- c) 最终轧制方向:纵向
- d) 钢板可采用钢锭或连铸板坯生产,板坯/钢锭至钢板的厚度压缩比不低于3:1;需切除足够的钢锭顶部以确保钢板无偏析,切除后钢板顶部-中宽-中厚位置的碳含量增幅不得超过报告的钢包分析值的20%,该数据需记入测试证书
- e) 钢包分析:每炉1个样品;产品分析:每块轧制钢板至少1个样品
- 碳含量上限:碳钢(CS)为0.25%;碳钢的碳当量上限需符合SA20标准第S20条
3.0 热处理
3.0 热处理(HEAT TREATMENT)- 交付状态
| 材料 | 正火温度(°C) | 回火温度(°C) |
|---|---|---|
| 碳钢:SA515 Gr 70、SA516 Gr 70 | 880-920 | - |
| 合金钢:SA387 Gr 12 Class 2 | 920-960 | 650-700 |
| 合金钢:SA387 Gr 22 Class 2 | 920-960 | 680-750 |
| 合金钢:SA387 Gr 91 Class 2 | 1040-1080 | 750-780 |
4.0 模拟热处理
4.0 试样模拟热处理(SIMULATION HEAT TREATMENT)- 补充第3.0节
仅适用于询价/采购订单中指定的碳钢锅筒钢板:
- 正火:880-920°C;去应力退火(SR):615±10°C,按钢板厚度每英寸保温3小时,随炉冷却至400°C
- 去应力退火的升温/降温速率:<220°C/小时 ÷ 钢板厚度(英寸),但最低不低于55°C/小时
5.0 机械测试
5.0 机械测试(MECHANICAL TESTS)
测试状态:碳钢锅筒钢板采用模拟热处理状态;其他碳钢板及所有合金钢板采用交付状态
测试范围:每块轧制/母板均需测试
- a) 拉伸测试(Tensile Test)
- b) 弯曲测试(Bend Test):弯曲角度180°,弯心直径=2×轧制钢板厚度
- c) 碳钢锅筒钢板高温拉伸测试需符合SA20标准第S7条,350°C下屈服强度最小值:19.7 kg/mm²
- d) Gr 91材料要求:硬度195-250 HBW,拉伸强度最小值630 MPa,屈服强度最小值450 MPa
- e) 当询价/采购订单/工程图纸有要求时,需按SIP:Rill:01(最新版本)进行蠕变测试(Creep testing)
6.0 无损检测
6.0 无损检测(NON DESTRUCTIVE TEST)
适用于所有厚度>10mm的钢板:
- 超声波检测(Ultrasonic test):符合SA578标准
- 验收标准:B级(Level B)
7.0 尺寸检查
7.0 尺寸检查(DIMENSIONAL CHECKS)
- 所有尺寸需符合采购订单要求
- 钢板厚度公差仅允许为正值
8.0 修复及表面处理
8.0 修复及表面处理(REPAIRS AND FINISH)
- 钢板需无氧化皮、边缘裂纹及其他有害缺陷
- 禁止采用熔焊修复
- 在保证最小厚度及表面光滑的前提下,允许机械去除缺陷
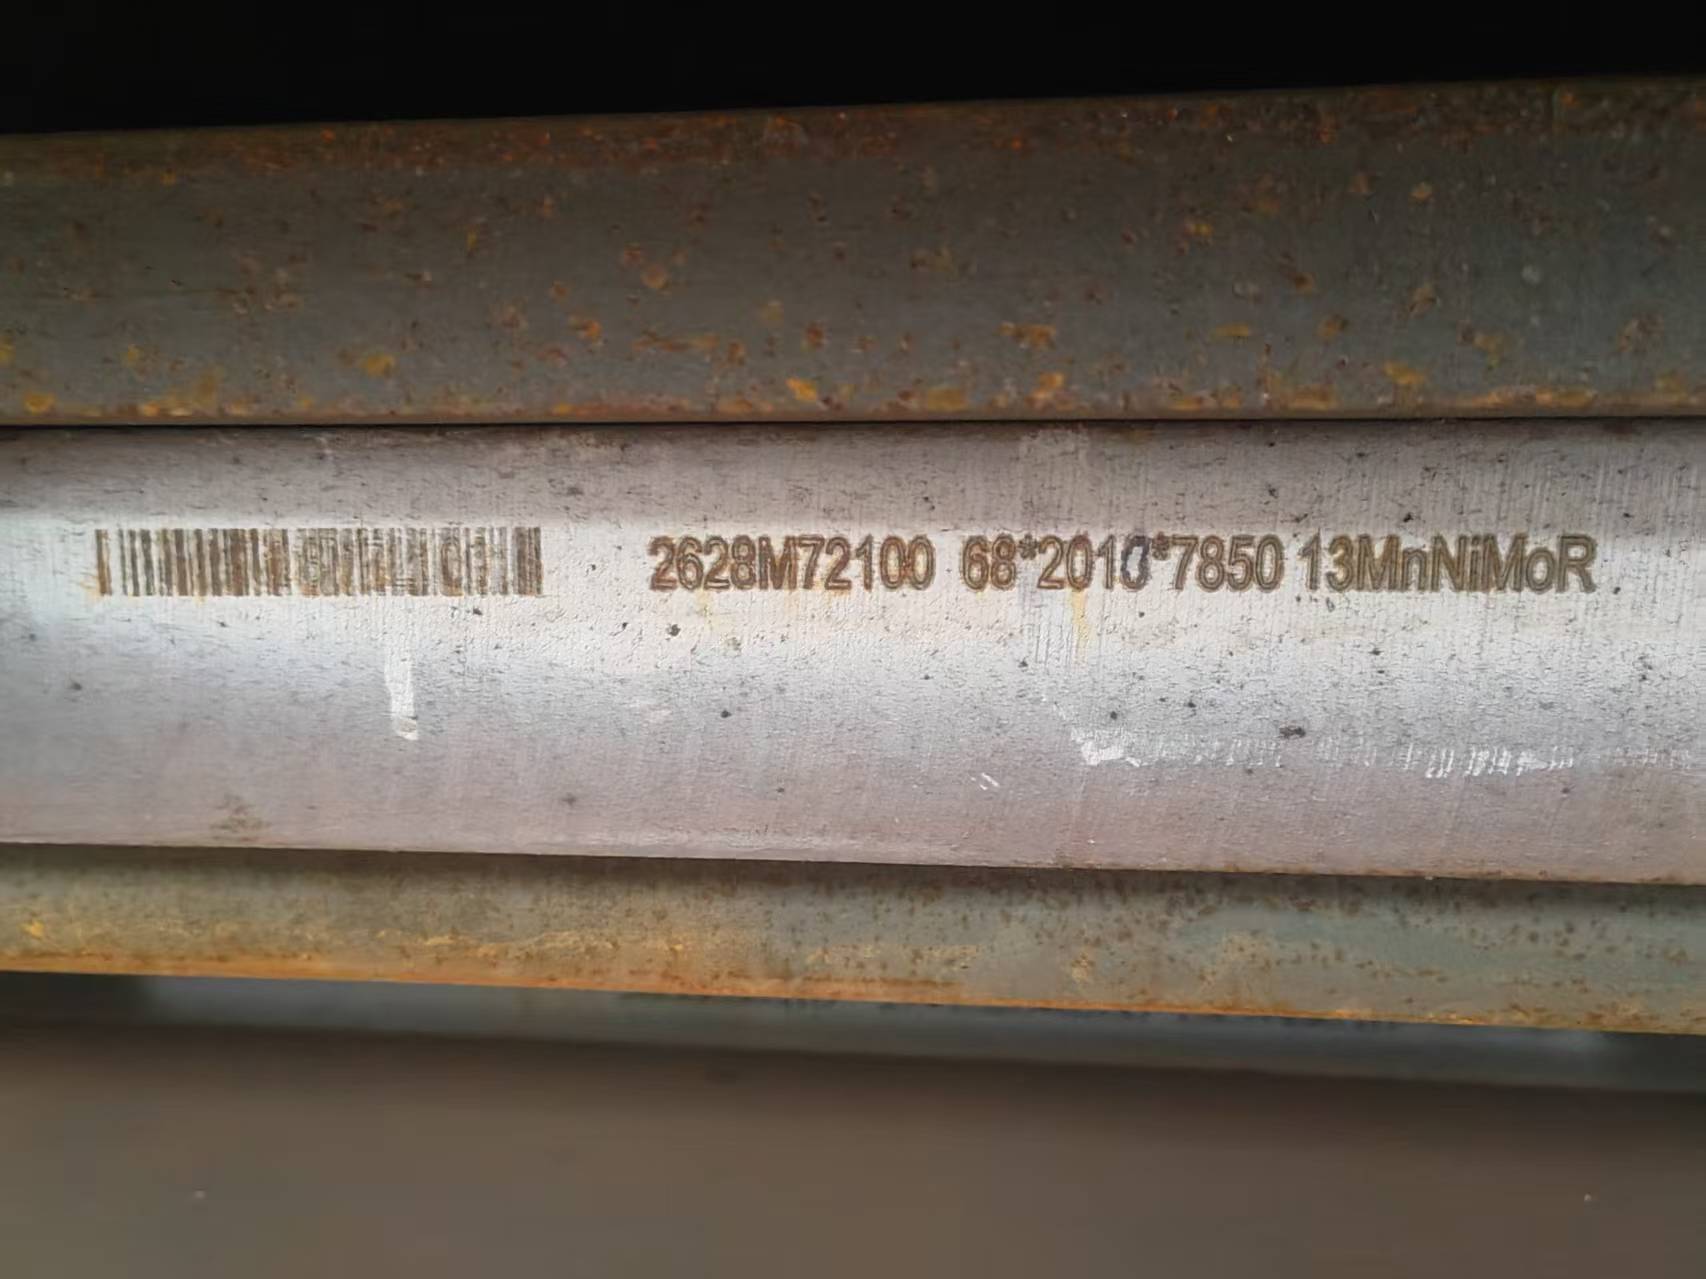
9.0 标识
9.0 标识(MARKING)
- a) 每块钢板需冲压标注:标准号、牌号、熔炼号、尺寸、板号、制造商标志/代码及检验机构印章
- b) 厚度>6mm的钢板:采用模板印刷及钢模冲压标识
- c) 厚度≤6mm的钢板:采用低应力钢模冲压及模板印刷标识,标识区域需用白漆框出
- d) 额外要求:SA387材料每块钢板需清晰冲压字母“N”(表示正火回火处理);用油漆标注轧制方向、采购订单号、“Tiruchirappalli”及重量
10.0 检验及认证
10.0 检验及认证(INSPECTION AND CERTIFICATION)
- a) 产品需在工厂检验,测试证书(仅英文)需由以下检验机构会签:
- 进口产品:原产国经IBR认可的检验机构(需经确认)
- 国产产品:相应州的锅炉局长/首席锅炉检验员/经IBR认可的检验机构
- b) 所有产品需随附IBR Form-IV(适用于IBR知名钢厂及其他厂家)及制造商工厂测试证书(仅英文),每份采购订单对应一套
- c) 非IBR应用场景:无需提供Form-IV,认证需符合EN 10204 3.1标准
- d) 制造商测试证书需满足以下详细要求:
- 采购订单号、技术要求文件号及版本号、测试证书编号及日期、数量
- 标准号及牌号(含适用代码年份)、炉号、板号
- 炼钢工艺、化学成分(含杂质元素)- 钢包分析及产品分析(符合第2(d)、2(e)节)
- 材料及试样的热处理详情(温度、保温时间、冷却介质等)
- 板坯/钢锭至钢板的厚度压缩比3:1的认证需记入测试证书
- 机械性能、无损检测及其他测试结果(含参考标准及验收标准)
- 钢板上使用的检验员印章复印件
- 制造商需提供合规证书,声明钢板的生产、检验及测试均符合适用产品标准要求
- 当询价/采购订单/工程图纸有要求时,需提供按SIP:RM:01(最新版本)执行的蠕变测试报告
关键词部分
核心关键词(Core Keywords)
技术要求
材料规格
碳钢
合金钢
ASME标准
IBR认证
热处理
机械测试
无损检测
超声波检测
拉伸测试
弯曲测试
蠕变测试
尺寸检查
钢板标识
测试证书
EN 10204 3.1
SA515 Gr.70
SA516 Gr.70
SA387系列
底部导航
延伸阅读
挑几篇相关的,接着看: