TECHNICAL SUMMARY / 技术摘要
化学成分与冶金控制
2025 版的 Table 1 把碳上限按 5 个厚度区间分档,锰按 ≤12.5 mm 与 >12.5 mm 分列,P/S 统一为 0.025%。这三组数字是采购与质保书核对的核心。
CE、HIC、S54 不是基础牌号的自动属性。它们属于附加要求或项目评定,必须在订单中单独写入。
TABLE 1 / 成分表
五个厚度档,四个牌号
| 牌号 | C ≤12.5 | C 12.5–50 | C 50–100 | C 100–200 | C >200 | Mn ≤12.5 | Mn >12.5 | P max | S max | Si |
|---|---|---|---|---|---|---|---|---|---|---|
| Gr.55 [380] | 0.18 | 0.20 | 0.22 | 0.24 | 0.26 | 0.60–0.90 | 0.60–1.20 | 0.025 | 0.025 | 0.15–0.40 |
| Gr.60 [415] | 0.21 | 0.23 | 0.25 | 0.27 | 0.27 | 0.60–0.90(可用 0.85–1.20) | 0.85–1.20 | 0.025 | 0.025 | 0.15–0.40 |
| Gr.65 [450] | 0.24 | 0.26 | 0.28 | 0.29 | 0.29 | 0.85–1.20 | 0.85–1.20 | 0.025 | 0.025 | 0.15–0.40 |
| Gr.70 [485] | 0.27 | 0.28 | 0.30 | 0.31 | 0.31 | 0.85–1.20 | 0.85–1.20 | 0.025 | 0.025 | 0.15–0.40 |
单位:%。C 为熔炼分析上限值;P、S 同时适用于熔炼与成品分析;Si 为熔炼分析范围。数据来自 A516/A516M-25 Table 1。
薄板 0.18–0.27%,厚板 0.26–0.31%。碳上限随厚度放宽,为厚板强度留空间。
Gr.55 薄板 0.60–0.90%;Gr.60 薄板可走 0.60–0.90% 或 0.85–1.20%;Gr.65/70 为 0.85–1.20%。
各自 ≤0.025%,熔炼与成品分析都适用。不要沿用旧版 0.035% 口径。
C-Mn BALANCE / 碳锰平衡
为什么厚度一变,成分就变
厚度是成分表的分组变量。厚板轧制压缩比小、心部冷却慢,强度和韧性更难同时保证,所以标准允许更高的碳上限;薄板则用更低的碳来保留成形与焊接裕度。
锰是碳的“搭档”。锰提高强度与淬透性,也能部分抵消碳降低韧性的影响。但锰同样提高碳当量,增加焊接冷裂纹风险。因此标准给锰设上限,并允许“碳降 0.01、锰升 0.06”的补偿,但熔炼分析不超过 1.50%、成品分析不超过 1.60%。
硅是脱氧元素。0.15–0.40% 的硅范围用于镇静钢脱氧;过高会影响焊接与韧性,过低则脱氧不足。钢还必须满足细晶粒要求,这不是“可选项”。
| 变量 | 提高后 | 降低后 | 工程取舍 |
|---|---|---|---|
| 碳 C | 强度↑,韧性↓,焊接性↓ | 韧性↑,强度↓ | 按厚度与强度等级取上限内 |
| 锰 Mn | 强度↑,淬透性↑,CE↑ | 强度↓,韧性↑ | 与碳、CE、焊接工艺一起控制 |
| 磷 P | 韧性↓,偏析↑ | 韧性↑ | 越低越好,上限 0.025% |
| 硫 S | 热裂纹↑,HIC↑ | 韧性↑,抗 HIC↑ | 越低越好,上限 0.025% |
| 硅 Si | 脱氧↑,焊接性↓ | 脱氧不足 | 0.15–0.40% 熔炼分析 |
ANALYSIS / 熔炼与成品
两个分析,一个上限
熔炼分析代表钢水本身的成分,由钢厂在浇注或轧制前取样。成品分析代表交付钢板上的成分,用于验证偏析与工艺过程带来的偏差。P/S 的 0.025% 上限同时适用于两者,这是 2025 版必须强调的口径。
成品分析允许按 A20/A20M 的偏差范围判定,但偏差不是“放宽上限”的理由。质保书应给出分析方法、取样位置与判定依据;只给一个成分表、不写分析类型,无法完成符合性审查。
采购 S2 附加要求时,成品分析成为明确验收项;不写 S2 时,仍应按标准与 A20/A20M 的通用要求提供相应数据。
质保书成分核对
CARBON EQUIVALENT / 碳当量
焊接冷裂纹的语言
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
CE 越高,焊接热影响区硬化倾向越大,冷裂纹风险越高。S54 附加要求把 CE 限值写得很清楚:厚度 ≤25 mm 时 ≤0.43,>25 mm 时 ≤0.45。这不是所有 SA516 订单的默认门槛,但厚板、高拘束、湿硫化氢或 HF 烷基化工况应主动评估。
CE 不能替代焊接工艺评定。预热温度、层间温度、热输入、焊材氢含量与焊后热处理,仍然需要按实际厚度与接头形式验证。
| 条件 | CE 上限 | 适用 |
|---|---|---|
| 厚度 ≤25 mm | 0.43 | S54 附加要求 |
| 厚度 >25 mm | 0.45 | S54 附加要求 |
| 一般订单 | 未规定 | 按项目规范/焊接评定 |
HIC / 氢致开裂
R-HIC 是附加验证,不是基础牌号
HIC(Hydrogen Induced Cracking)是湿硫化氢环境中氢原子进入钢内、在夹杂物或偏析带聚集形成裂纹的现象。SA516 标准本身不规定 HIC 验收指标;需要时按 NACE TM0284 等标准做试验,并在采购文件中约定溶液、取样方向与 CLR/CTR/CSR 限值。
R-HIC通常指“满足约定 HIC 试验指标”的材料状态。它要求更低的 S、更少的夹杂物、更均匀的组织,常与正火、低氢冶炼和厚板探伤一起出现。没有试验报告,就不能对外声称具备 R-HIC 性能。
HIC 与 SSC(硫化物应力开裂)不是同一个概念:HIC 更关注沿厚度方向的裂纹与夹杂物,SSC 更关注拉应力下的开裂。湿硫化氢项目通常需要同时评估材料、焊接与热处理的组合。
ORDER LANGUAGE / 订单写法
把成分要求写成可验收的句子
| 要求 | 建议写法 | 验收文件 |
|---|---|---|
| 标准版本 | SA-516/SA-516M-2025 | MTC 标准号 |
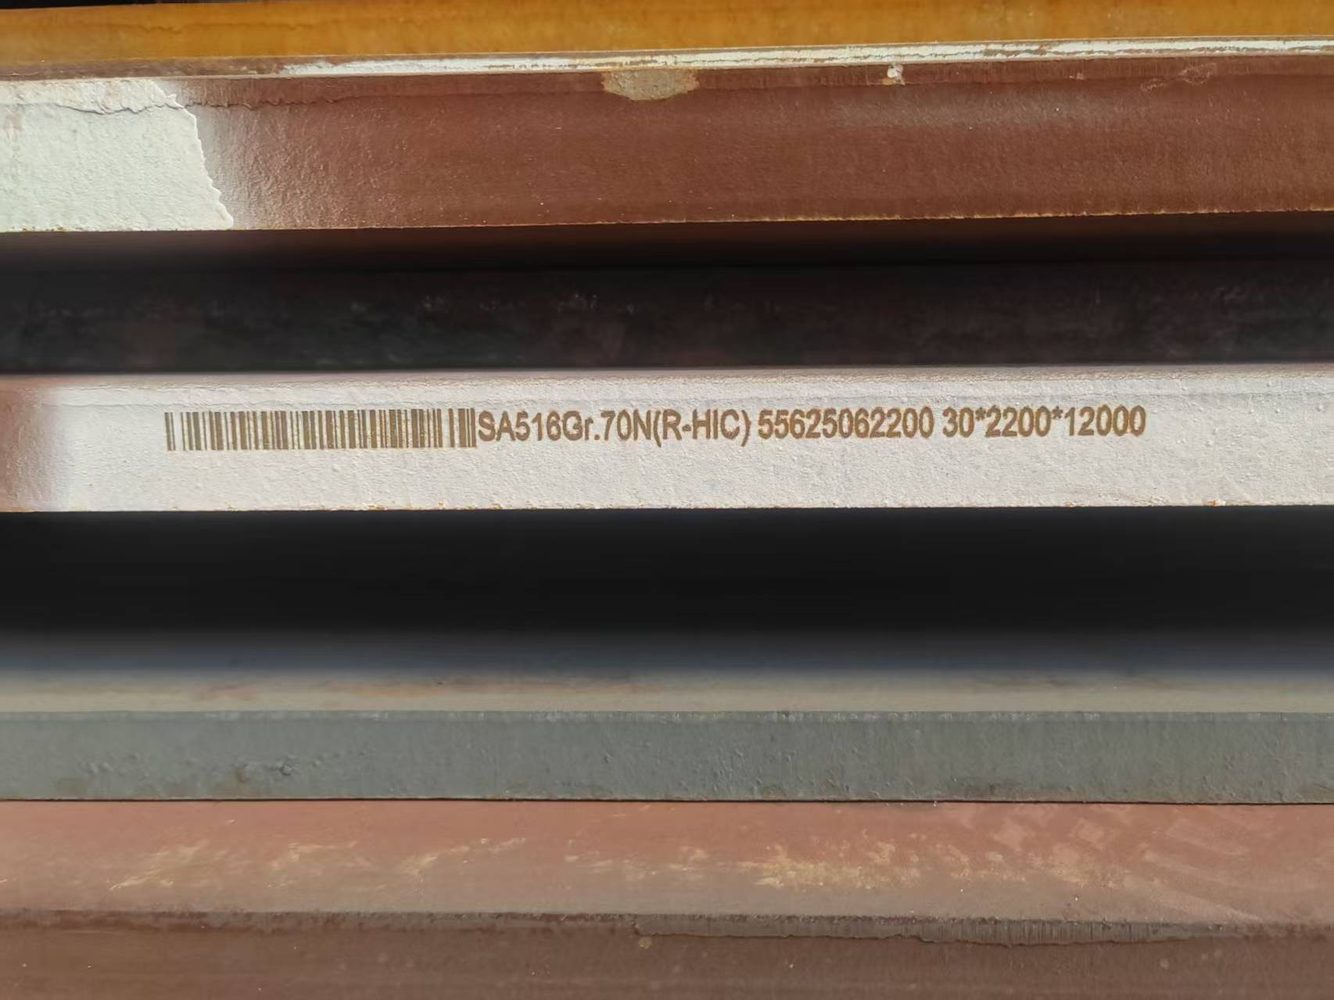
| 牌号与尺寸 | Gr.70N, 30 × 2200 × 12000 mm | MTC + 实物喷标 |
| 成分 | Table 1, heat & product analysis, P/S ≤0.025% | 成分报告 |
| CE | S54: CE ≤0.45 (>25 mm) | 成分计算 |
| HIC | NACE TM0284, CLR/CTR/CSR ≤ 约定值 | HIC 报告 |
| 探伤 | S8 或 S12, 按 A435/A578 | UT 报告 |
订单里最容易漏的是“分析类型”和“厚度档”。同一个 Gr.70,12 mm 与 120 mm 的碳上限不同;只写牌号,钢厂按哪个档交货就容易产生争议。
建议把成分、状态、试验与标记写成四条独立要求,而不是塞进一句“按 SA516 执行”。可验收的订单语言,应该能让第三方逐项打勾。
打开完整采购清单