TECHNICAL SUMMARY / 技术摘要
力学性能与检验
同一牌号,热轧与正火的冲击韧性可能差很多;同一张板,头尾与心部的性能也可能不同。力学性能不是纸面数字,而是“成分 + 轧制 + 热处理 + 取样”的共同结果。
TABLE 2 / 拉伸性能
四个牌号,三条线
| 牌号 Grade | 抗拉强度 Rm, MPa | 屈服强度 ReL, MPa | 伸长率 A200, % | 伸长率 A50, % |
|---|---|---|---|---|
| Gr.55 [380] | 380–515 | ≥205 | ≥23 | ≥27 |
| Gr.60 [415] | 415–550 | ≥220 | ≥21 | ≥25 |
| Gr.65 [450] | 450–585 | ≥240 | ≥19 | ≥23 |
| Gr.70 [485] | 485–620 | ≥260 | ≥17 | ≥21 |
表:ASTM A516/A516M-25 Table 2。屈服强度按 0.2% 残余变形法或 0.5% 总伸长法测定;伸长率允许按 A20/A20M 调整。
必须落在范围内。高于上限同样是“不符合”,不能以“强度更高”为由放行。
0.2% 残余变形法或 0.5% 总伸长法;最小值按牌号。
200 mm 与 50 mm 两种标距;薄板/厚板的调整按 A20/A20M。
TEST METHOD / 试验方法
数字背后的取样与判定
拉伸试验按 A20/A20M 执行。试样方向、取样位置、标距与试验速率都会影响结果;质保书应给出可追溯的试验编号与取样方向。
复验不是“再测一次直到合格”。A20/A20M 对复验条件、取样与判定有明确规则;出现不合格时,应按标准处理,而不是自行加测。
厚度效应:厚板的压缩比、心部冷却与组织均匀性更难控制。即使成分相同,厚板的冲击韧性也可能明显低于薄板。要求低温冲击或厚板探伤时,应在订单中明确。
| 试验 | 标准/条款 | 目的 |
|---|---|---|
| 拉伸 | A516 Table 2 + A20/A20M | Rm、ReL、A |
| 冲击 | S5 + A20/A20M | 缺口韧性 |
| 落锤 | S6(≥16 mm) | 抗断裂评定 |
| PWHT 模拟 | S3 | 焊后热处理后的性能 |
| 超声 | S8/S11/S12 | 内部缺陷 |
| 磁粉 | S9 | 表面/近表面缺陷 |
HEAT TREATMENT / 热处理
40 mm 是一条硬线
| 厚度 | 默认 | 可选项 | 强制 |
|---|---|---|---|
| ≤40 mm | 热轧 | 正火、消除应力或组合 | 要求冲击时通常正火 |
| >40 mm | — | — | 必须正火 |
| 加速冷却 | — | 需买方批准 | 595–705℃ 回火 |
正火(N)不是“加热一下”。温度、保温、冷却与装炉方式都会影响结果;制造厂应有经批准的热处理工艺与炉温记录。
消除应力用于降低残余应力,不等同于正火。它不能细化晶粒,也不能替代冲击韧性要求。订单写“消除应力”时,要确认是否仍满足冲击与组织要求。
加速冷却只有在买方批准时才允许,且随后必须在 595–705℃ 回火。不能把“快冷 + 回火”当成默认工艺。
TOUGHNESS / 韧性
S5 与 S6 不是一回事
S5 夏比 V 型缺口冲击
用于评价材料在指定温度下的缺口韧性。试验温度、取样方向、试样尺寸与验收值必须写入订单;标准本身只把 S5 列为附加要求,具体细节按 A20/A20M。
要求 S5 时,≤40 mm 的板通常也应正火(除非买方另有规定)。这条与“交货状态”直接相关,不能分开写。
S6 落锤试验
适用于厚度 ≥16 mm 的材料,用于评定抗断裂性能。它不是夏比冲击的替代,也不是所有厚板的默认项目。
低温、厚壁、高拘束或关键设备,应同时评估 S5、S6、NDT 与 PWHT,而不是只加一个冲击温度。
PWHT / 焊后热处理
S3 模拟的是制造过程
厚壁容器焊后热处理会改变组织与残余应力,也可能降低强度或韧性。S3 要求对力学试验试件进行模拟焊后热处理,让性能数据覆盖实际制造过程。
模拟温度、保温时间、升降温速率与装炉方式应与实际 PWHT 一致或覆盖。只做“短时模拟”而实际长时间保温,数据不具代表性。
PWHT 不是材料标准自带的“必做项”。是否做、怎么做,由建造规范(如 ASME 第 VIII 卷)与项目技术协议决定;S3 只是把模拟要求写进材料订单的一种方式。
NDT / 无损检测
S8、S11、S12 选哪个
| 附加要求 | 方法 | 适用 |
|---|---|---|
| S8 | A435/A435M 直射法 | 通用厚板分层/内部缺陷 |
| S11 | A577/A577M 斜射法 | 特定方向缺陷 |
| S12 | A578/A578M 直射法 | 特殊应用,级别可约定 |
| S9 | 磁粉 | 表面/近表面 |
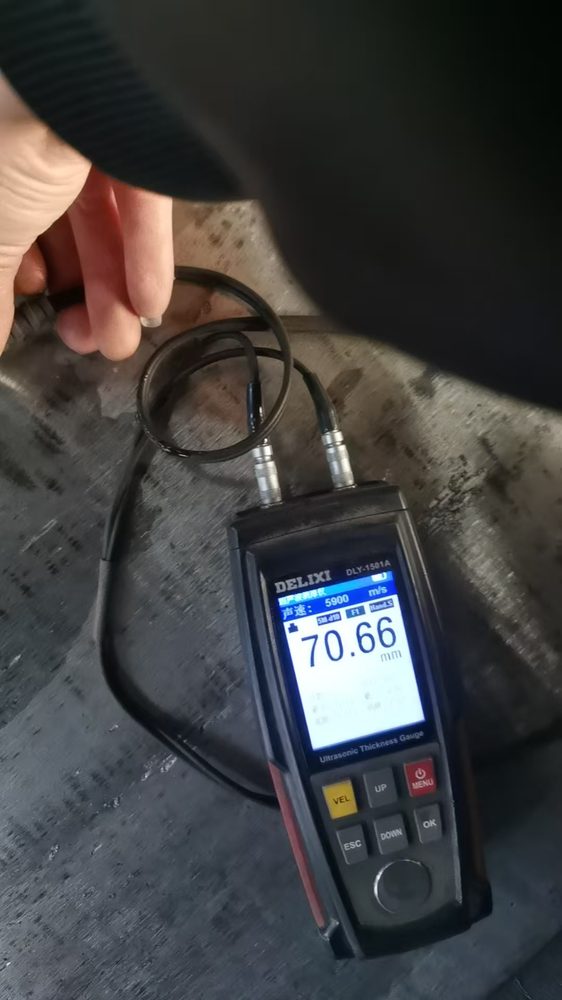
探伤级别、扫查覆盖率、验收标准与报告格式必须写入订单。只写“UT 探伤”而不写标准与级别,无法判定是否符合。
厚板、球罐、高压容器与关键接头,通常需要组合使用 UT、MT/PT 与焊后检测;材料端的 S8/S11/S12 只覆盖钢板内部缺陷,不替代焊缝检测。
硬度不是 SA516 的验收指标。不要用硬度替代 Table 2、S5 或 S54 的 CE 控制;硬度可用于工艺监控,但不能单独作为材料放行依据。