TECHNICAL SUMMARY / 技术摘要
制造与焊接
同一张 Gr.70 板,采用不同焊接工艺与 PWHT,热影响区硬度、韧性与残余应力会明显不同。制造方案必须按实际厚度、接头与拘束条件做工艺评定。
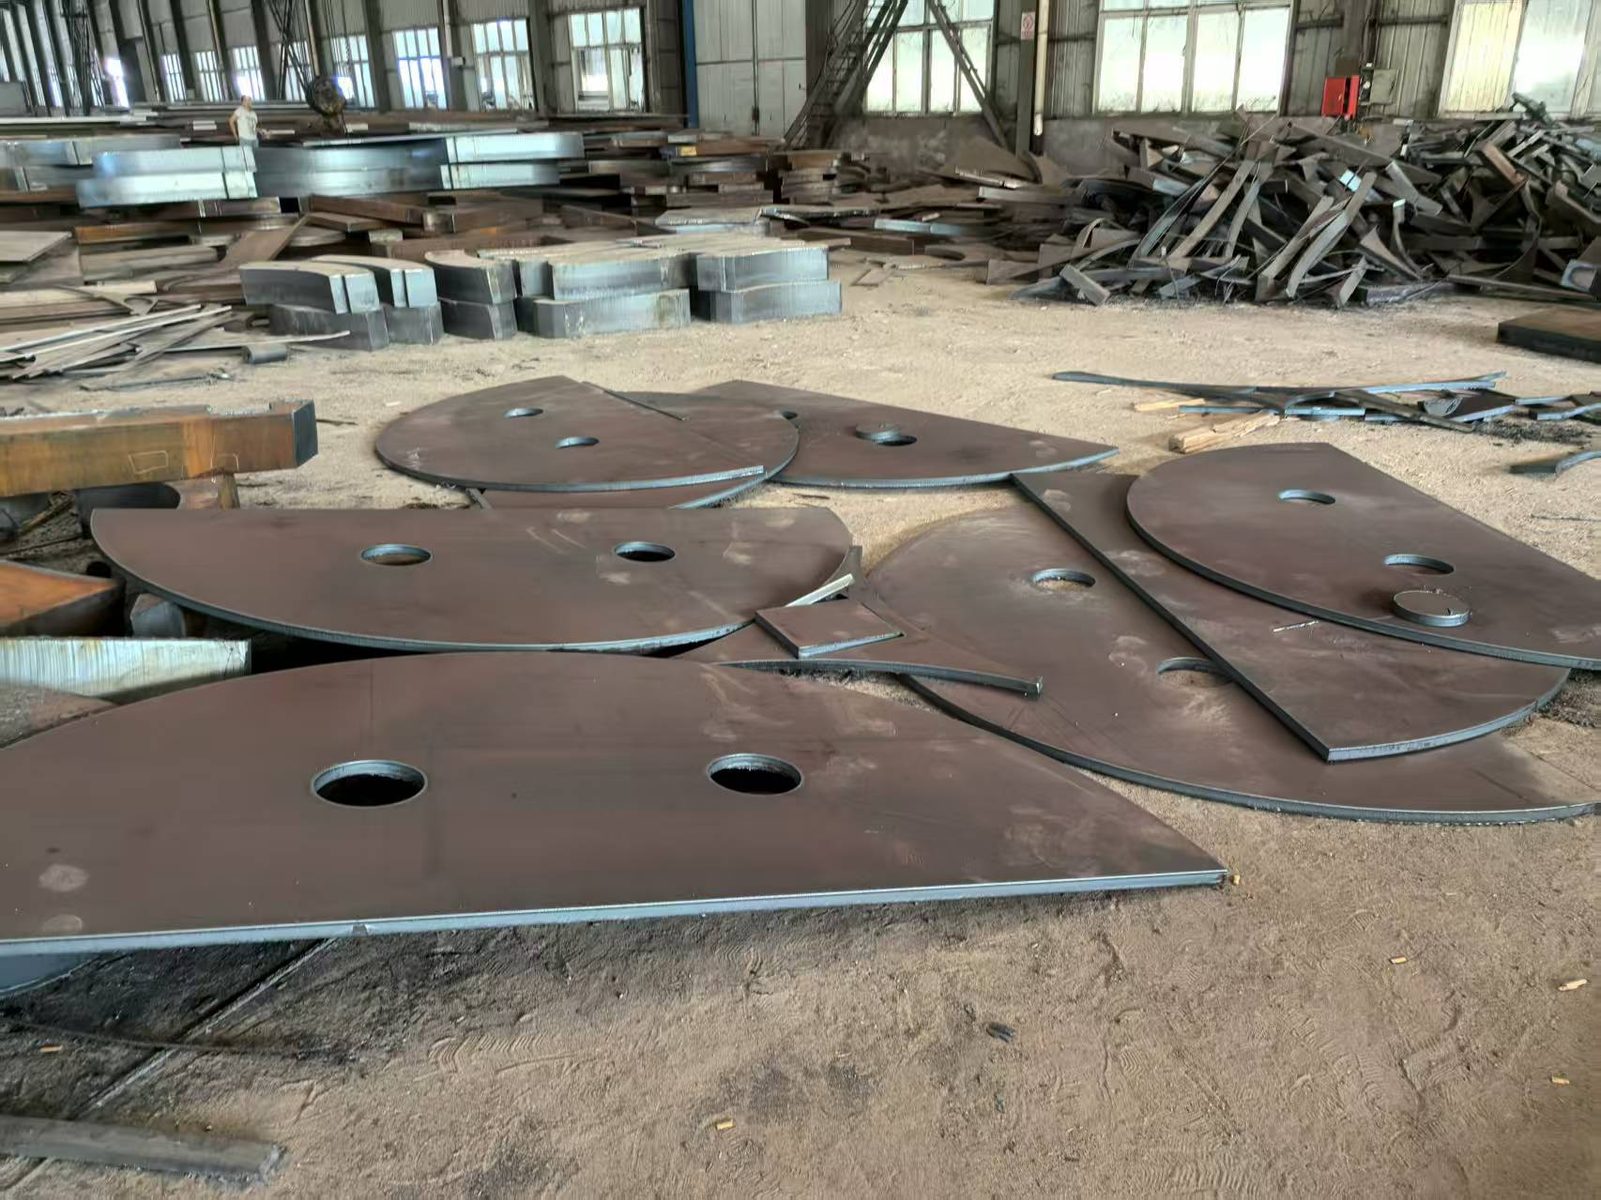
CUTTING / 下料
切口质量影响后续焊接
等离子、激光、火焰切割与剪切都可使用,选择取决于厚度、坡口与热影响区控制。厚板火焰切割需控制预热与切割速度,避免切口硬化与挂渣;高强牌号切割后应检查边缘裂纹。
下料尺寸要预留成形减薄、焊接收缩与坡口加工余量。封头与球壳板的展开尺寸不能按理论几何直接下料,应按工艺评定与经验补偿。
切割后的坡口、氧化层与毛刺应清理干净;高强厚板的火焰切割面必要时做 MT/PT 检查。
FORMING / 成形
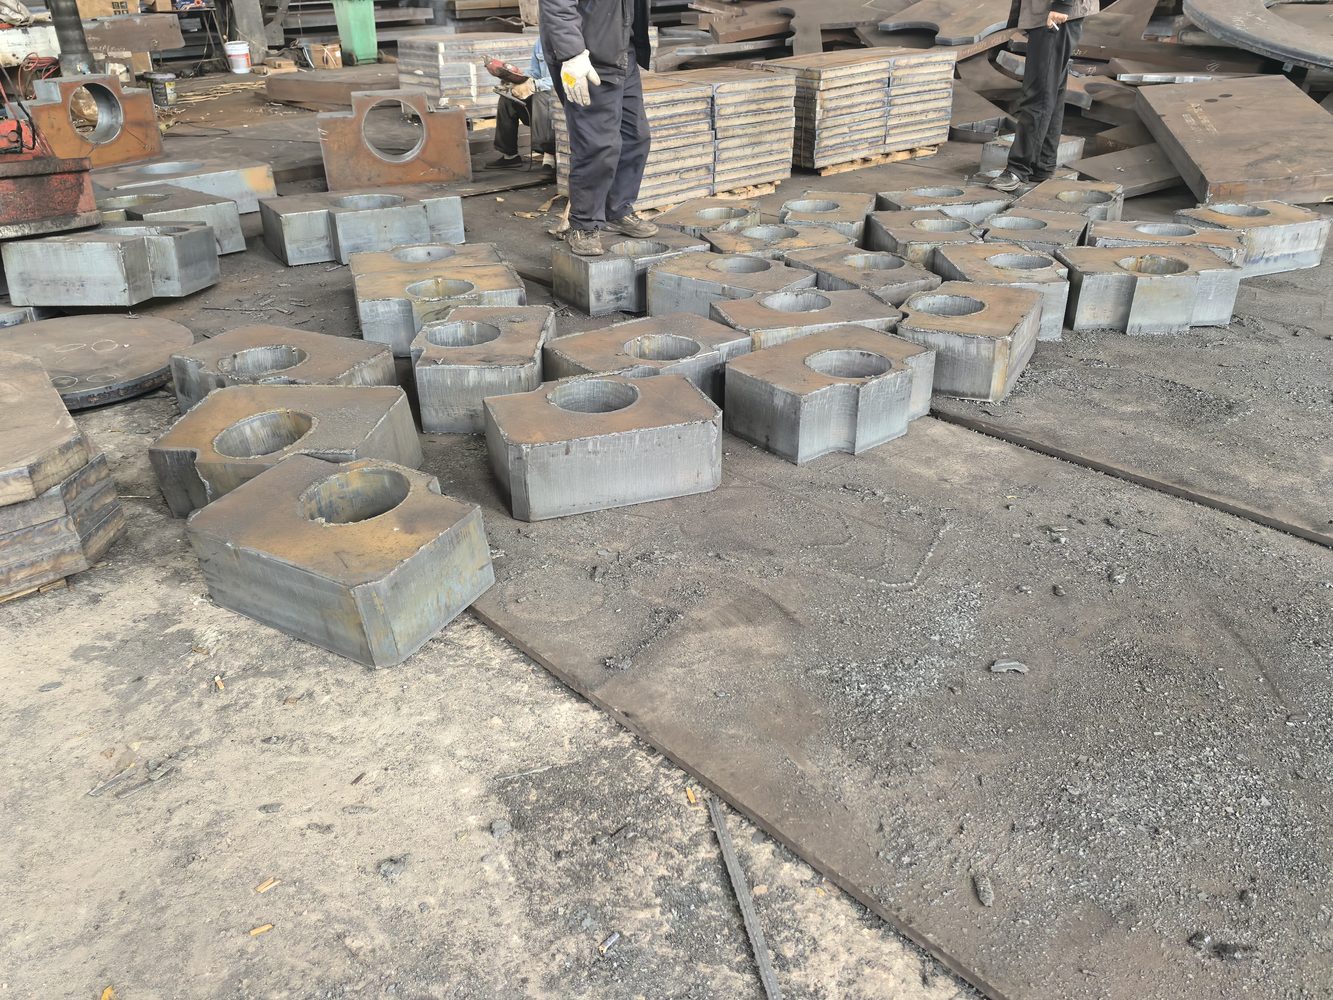
卷制、压型与回弹
| 工序 | 关键参数 | 风险 |
|---|---|---|
| 筒体卷制 | 卷板能力、回弹、错边量 | 椭圆度、减薄、表面压痕 |
| 封头压型 | 压型温度、模具、回弹 | 减薄、褶皱、开裂 |
| 球壳板压型 | 曲率、回弹、边缘 | 曲率偏差、坡口错位 |
| 冷矫/热矫 | 温度、外力 | 残余应力、表面损伤 |
冷成形会引入加工硬化与残余应力,变形量大时应评估成形后的性能与热处理。Gr.55 的塑性储备较大,Gr.70 的回弹与开裂风险更高。
热成形的温度与保温时间会影响组织。不能为了“好压”而超温,导致晶粒粗化或性能下降;热成形后是否需要重新正火,应按工艺评定确定。
成形后应测厚,重点检查封头顶点、转角与球壳板减薄区域。减薄超过设计裕量时,不能靠补焊“加厚”解决。
WELDING / 焊接
CE 只是风险提示,不是工艺方案
SA516 常用 SMAW、SAW、GTAW 与 FCAW。焊材强度、韧性、氢含量与扩散氢等级应与母材和工况匹配;湿硫化氢或 S54 工况应使用低氢焊材。
预热由厚度、CE、拘束、环境温度与焊材氢含量共同决定。不能只按“Gr.70 就要预热”这类口诀;应依据经评定的 WPS/PQR。
热输入过高会粗化热影响区、降低韧性;过低会提高硬化与冷裂纹风险。厚板多层焊还要控制层间温度与道间清理。
返修应使用经批准的返修工艺,限制返修次数,并在返修后按原要求做 NDT/PWHT。S54 返修必须使用低氢焊材且熔敷成分满足要求。
| 变量 | 偏低 | 偏高 | 控制 |
|---|---|---|---|
| 预热温度 | 冷裂纹风险↑ | 操作困难、组织变化 | 按 WPS/PQR |
| 热输入 | 硬化、裂纹↑ | 韧性↓、变形↑ | 窗口内稳定 |
| 层间温度 | — | 韧性↓ | 连续监控 |
| 焊材氢 | — | 冷裂纹↑ | 低氢/烘干 |
| PWHT | 残余应力↑ | 强度/韧性变化 | 按规范与 S3 |
PWHT / 焊后热处理
不是所有板都需要,但需要时不能省
焊后热处理用于降低残余应力、改善热影响区组织与尺寸稳定性。是否强制、温度与保温时间,由建造规范与项目技术协议决定。
厚壁、高拘束、Cr-Mo 钢或特定介质工况更常需要 PWHT;碳钢薄板则按规范与焊接工艺判定。不能把“材料是 SA516”作为免除 PWHT 的理由。
S3 模拟 PWHT 是为了让材料性能数据覆盖实际制造过程。模拟制度应与实际炉次一致,并保留温度记录。
| 对象 | 关注点 | 文件 |
|---|---|---|
| 炉温均匀性 | 有效加热区、测温点 | 炉温曲线 |
| 装炉方式 | 支撑、间距、热电偶 | 装炉记录 |
| 升温/降温 | 速率控制 | PWHT 曲线 |
| 模拟试件 | S3 覆盖实际制度 | S3 报告 |
INSPECTION / 检测
材料探伤不等于焊缝探伤
| 对象 | 方法 | 目的 |
|---|---|---|
| 钢板内部 | UT(S8/S11/S12) | 分层、夹杂、裂纹 |
| 钢板表面 | MT/PT(S9 等) | 表面裂纹 |
| 焊缝 | RT/UT/MT/PT | 焊缝缺陷 |
| 几何 | 测厚、圆度、直线度 | 成形与减薄 |
| 热处理 | 硬度/金相(按协议) | 工艺监控 |
钢板 UT 与焊缝 UT 是两套对象、两套验收标准。采购 S8/S11/S12 只覆盖钢板内部质量,不能替代焊缝检测。
检测比例、验收级别、扫查方向与报告格式应在技术协议中明确。关键设备还应约定第三方见证或独立检验。
发现缺陷后,先按标准与规范判定是否允许修磨/补焊,再执行经批准的返修工艺;不能自行打磨到“看不见”为止。
RISKS / 常见风险
五个制造端的高频问题
厚板厚度方向拘束 + 夹杂物;需 Z 向性能、UT 与焊接顺序控制。
CE、氢、拘束与预热不足;需低氢焊材与 WPS/PQR。
厚板 PWHT 与敏感组织;需工艺评定与温度控制。
变形量过大、边缘缺陷、回弹;需工艺试验与中间检查。
测厚点不足、耦合不良;需固定测点与复测。