TECHNICAL SUMMARY / 技术摘要
ASME SA516/SA516M-2025
这份规范的名字很长,但逻辑不复杂:用碳和锰把强度做到 380–620 MPa 区间,用 P/S 0.025% 与细晶粒要求守住韧性与焊接性,再用正火和冲击/探伤附加要求适配不同厚度与工况。
2025 版最容易被误读的地方是“版本变了,数据是不是全变了”。核对 A516/A516M-25 的 Summary of Changes:相对 2017 版,正文只删除了冗余的 3.5 条,四个牌号、Table 1、Table 2、第 5 条热处理与 S54 的核心要求未发生实质变化。
SCOPE / 适用范围
焊接压力容器,缺口韧性是关键词
标准适用于焊接压力容器用碳钢板,主要诉求是“改善缺口韧性”。这句话包含两个边界:一是用途以焊接压力容器为主,二是材料设计重点在韧性,而不是高温蠕变强度或耐腐蚀性能。
四个牌号按抗拉强度分级:Gr.55 [380]、Gr.60 [415]、Gr.65 [450]、Gr.70 [485]。厚度上限在 2025 版中不再给固定表,而是只受“成分能否满足规定力学性能”的能力限制。工程上常见 6–200 mm,但具体厚度必须由钢厂能力与订单确认。
不要把 SA516 当作“任意低温钢”。“中低温”是规范名称的一部分,不是允许使用温度的承诺。最低设计金属温度、冲击试验温度、是否允许免除冲击,均由设计规范与项目文件决定。
四个牌号速览
VERSION / 版本
2025 版到底改了什么
A516/A516M 体系开始用于压力容器碳钢板。
2025 版相对上一版做修订,牌号与核心表格延续。
Summary of Changes 仅列一项:删除与 3.3 重复的 3.5 条。
Section II Part A 以 SA-516/SA-516M 列入黑色金属材料规范。
“2025 版”不等于“所有数据都更新”。本版的技术变化很小,真正的风险来自采购文件仍沿用旧版口径或第三方错误表格。
① P/S 上限是 0.025%,不是 0.035%;
② Gr.60 薄板锰含量有 0.60–0.90% 与 0.85–1.20% 两条路线;
③ >40 mm 必须正火,要求冲击的 ≤40 mm 板通常也应正火。
标准名称、编号与版本必须在合同、质保书与实物标记上一致。只写“SA516”而不写年份,容易在 P/S、正火与附加要求上产生争议。
ASME vs ASTM / 两套标记
SA 与 A,不能混用
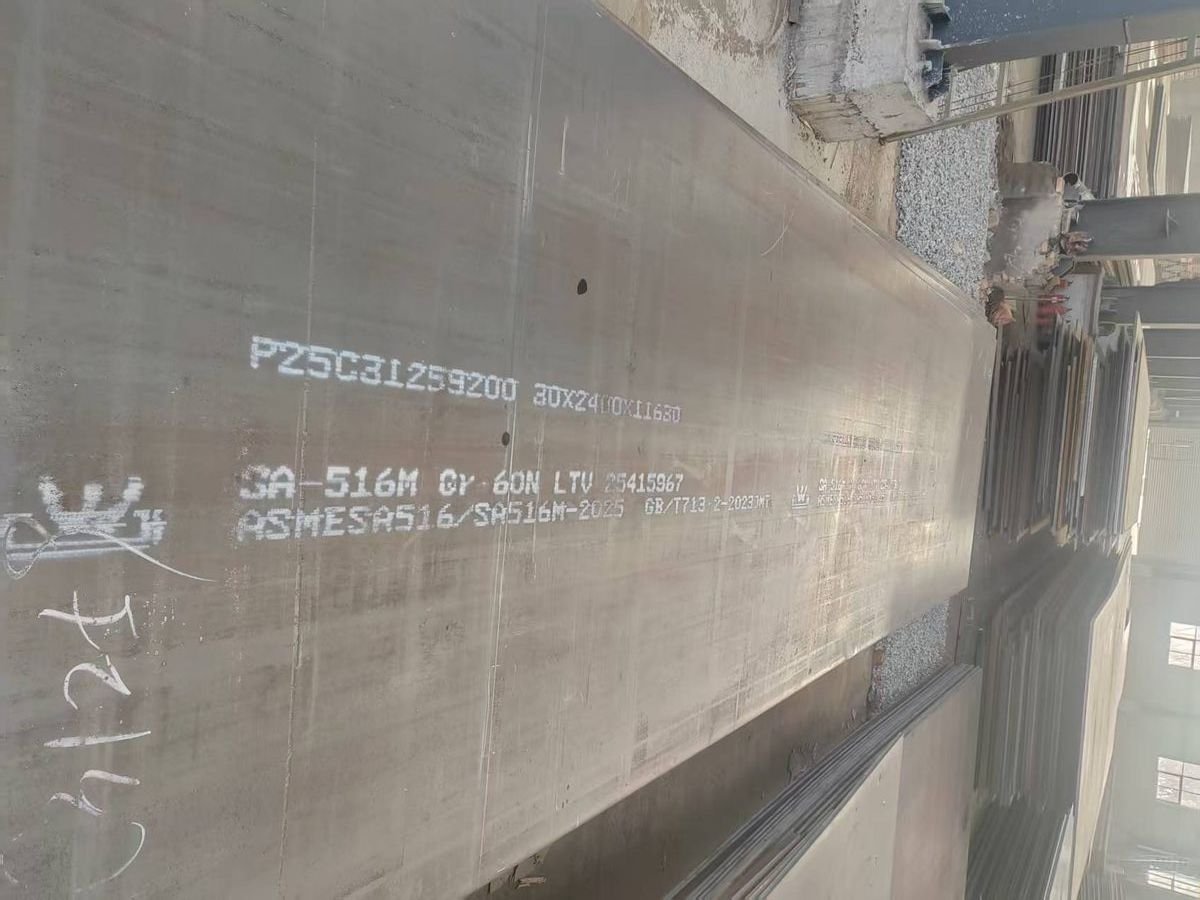
ASTM A516/A516M 是基础产品规范;ASME SA-516/SA-516M 是 ASME BPVC 第 II 卷 A 篇采用的版本。技术内容对应,但用于 ASME 规范建造的设备时,材料必须按 ASME 的要求采购、标记与验收。
“对应”不等于“可以互换”。ASME 设备的要求还包括:材料规范版本、ASME 认可的质量体系、SA 标记、质保书字段、设计许用应力与第 IX 卷焊接评定。只拿一张 A516 质保书,通常不能证明满足 ASME 建造路径。
如果钢厂同时按两套体系生产并出具双标记质保书,采购文件应明确“双标”范围与验收依据,避免在海关、监理或 AI 审查时出现解释分歧。
| 层级 | 文件 | 作用 |
|---|---|---|
| 通用要求 | ASTM A20/A20M | 试验、复验、尺寸、标记、缺陷处理 |
| 产品规范 | ASTM A516/A516M-25 | 四个牌号、成分、力学、热处理 |
| ASME 采用 | SA-516/SA-516M-2025 | BPVC Section II Part A 材料规范 |
| 建造规范 | ASME BPVC Section VIII Div.1/2 | 设计、许用应力、冲击豁免、PWHT |
| 焊接评定 | ASME BPVC Section IX | P-No、焊接工艺与焊工评定 |
CLAUSE MAP / 条款地图
五个条款,决定大部分争议
| 条款 | 内容 | 工程含义 |
|---|---|---|
| 1.2 / Table 2 | 四个牌号与抗拉强度范围 | 先按设计应力选强度等级,不要只看一个抗拉值 |
| 4.1 | 钢必须镇静并满足细晶粒要求 | 细晶粒是韧性与焊接性的基础,不是可选项 |
| 5.1–5.3 | ≤40 mm 可热轧/正火/消除应力;>40 mm 必须正火;要求冲击的薄板通常正火 | 交货状态必须写入订单,N 不是装饰性后缀 |
| 6 / Table 1 | C 按 5 个厚度区间,P/S ≤0.025,Mn 分薄厚 | 厚度与牌号共同决定成分窗口 |
| S1–S54 | 附加要求仅在订单写入时适用 | 冲击、PWHT 模拟、探伤、HIC/S54 都要单独写 |
SUPPLEMENTARY / 附加要求
不写进订单,就不适用
| 代号 | 内容 | 典型用途 |
|---|---|---|
| S1 | 真空处理 | 降低气体与夹杂物 |
| S2 | 成品分析 | 验证偏析与成分控制 |
| S3 | 模拟焊后热处理 | 厚壁容器、焊后热处理工况 |
| S5 | 夏比 V 型缺口冲击 | 韧性验收 |
| S6 | 落锤试验(≥16 mm) | 厚板抗断裂评定 |
| S8 | 超声检测(A435/A435M) | 直射法探伤 |
| S11 | 超声检测(A577/A577M) | 斜射法探伤 |
| S12 | 超声检测(A578/A578M) | 特殊应用直射法 |
| S17 | 真空碳脱氧 | 降低碳与气体 |
| S54 | HF 烷基化用钢 | 正火、CE≤0.43/0.45、V/Nb 限制 |
附加要求是“菜单”,不是默认配置。标准第 S 段明确:只有采购订单写入时才适用。很多质量争议来自“以为对方会做”,而不是标准没规定。
S54 是典型例子。它要求正火、CE 限值、V/Nb 上限、Ni+Cu ≤0.15%、C ≥0.18%、低氢焊材,并要求在钢板上加“HF-N”标记。用于氢氟酸烷基化装置时,这些条件必须逐条写入技术协议。
HIC 不在 SA516 基础规范里。R-HIC 是按 NACE TM0284 等标准附加的验证状态;试验溶液、取样方向、CLR/CTR/CSR 指标与验收级别都要单独约定。
查看 HIC 与 S54 细节CHECKLIST / 核对
把“版本”落到订单上
SA-516/SA-516M-2025;SA 标记;ASME 认可路径;MTC 字段。
Gr.55/60/65/70;厚度、宽度、长度;单重与公差;边缘状态。
热轧/正火/消除应力;S5 温度;S3 PWHT;S8/S11/S12;HIC/S54。